
在某重型装备制造企业的起重机端梁生产项目中,通过汇毅诚机加工优化钢结构焊接工艺、完善质量控制流程、加强焊工操作规范,成功解决了端梁焊接变形、焊缝一致性不足和尺寸精度控制难等问题。项目实施后,端梁产品一次交检合格率明显提升,生产周期更加稳定,产品交付能力得到增强,为企业后续承接大型起重机订单奠定了基础。
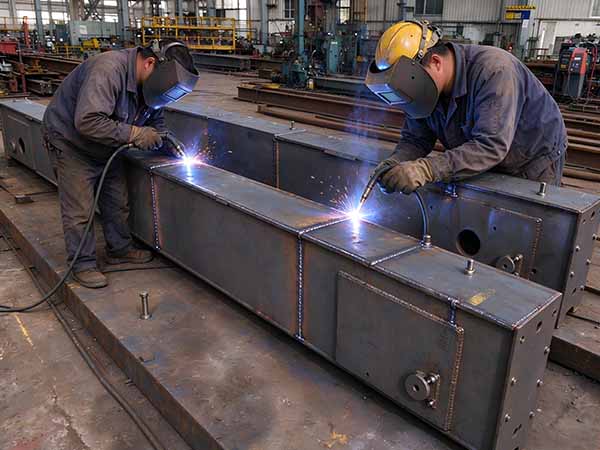
起重机端梁钢结构焊接成功案例
一、起重机端梁钢结构焊接项目概况
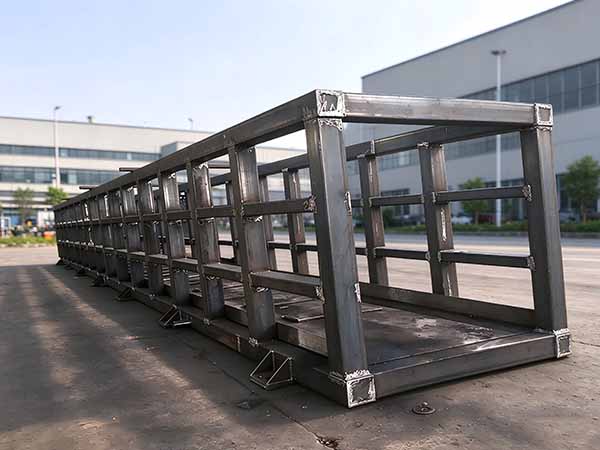
项目类型:10t双梁桥式起重机箱型端梁定制焊接制造。
材质:Q355B低合金结构钢,端梁腹板、翼缘板厚度12mm,加强筋板10mm。
工况:车间重载连续作业,起升频繁,对端梁尺寸精度、焊缝疲劳性能要求高
核心痛点:
1.箱型端梁钢结构封闭腔体,内部筋板多,焊接热量不对称,容易出现侧弯、扭曲变形;
2.Q355B厚板淬硬倾向大,冷却过快易产生冷裂纹;
3.端梁法兰、轮座连接板为关键受力焊缝,要求全熔透,必须无损探伤;
4.端梁装配尺寸精度直接影响大车车轮同位度,变形超标会引发啃轨故障。
项目验收标准:GB/T 11345、起重机械安全规范,关键对接焊缝 100% 超声波 UT 探伤,表面焊缝磁粉 MT 抽检,焊缝等级 Ⅱ 级合格,端梁扭曲≤3mm,旁弯控制在规范允许范围内。
二、前期工艺方案策划(解决变形与裂纹根源)
针对起重机端梁焊接钢结构通病,技术团队提前编制焊接工艺评定文件,确定整套防变形焊接思路:工装刚性固定 + 对称分段施焊 + 焊前预热 + 层间控温 + 焊后消应力。
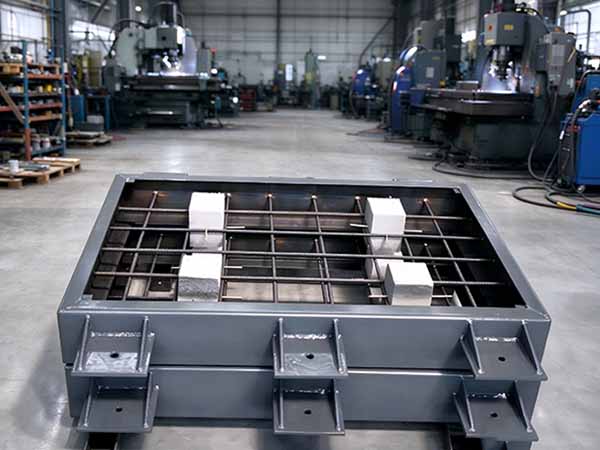
1.下料与组对:板材采用数控等离子切割,坡口打磨去除氧化皮、油污;端梁在专用组对工装定位,两端加装支撑限位工装,约束焊接自由度,减少自由收缩变形;组对间隙、错边量严格管控。
2.焊接方法选择:腹板与翼缘主角焊缝采用 CO₂气体保护焊,端梁对接坡口焊缝打底氩弧焊,填充盖面气保焊;筋板焊缝采用多层多道焊,禁止单道大电流堆焊。
3.焊接顺序(核心防变形要点):采用对称施焊、由中间向两端分段跳焊,两名持证焊工同步对称作业;先焊内部筋板短焊缝,再焊外侧连续主焊缝;先下翼缘焊缝,后上翼缘,避免不对称热量累积造成扭曲。
4.焊前预热:环境温度偏低时,Q355B 板厚≥10mm 位置预热 80~120℃,测温笔实时监测,降低冷却速度,防止冷裂纹;严格控制层间温度不超过 250℃。
5.焊后处理:全部焊缝完成后,保温缓冷;对关键应力集中区域采用振动时效消除焊接残余应力,替代部分热处理,降低后期疲劳开裂风险。
三、焊接过程管控要点
1.焊工持证上岗,按评定工艺参数执行,禁止随意加大电流、加快焊接速度;每层焊道完成后,清理焊渣、飞溅,检查有无气孔、夹渣、未熔合,确认合格再焊接下一层。
2.过程跟踪尺寸监测:焊接分段间隙,使用水平仪、卷尺、拉线实时监测端梁旁弯、扭曲数据,一旦发现偏移趋势,立刻调整焊接顺序,反向矫正,避免变形超差无法修复。
3.焊缝外观控制:焊脚尺寸均匀、过渡圆滑,无咬边、表面气孔、裂纹,焊缝余高达标。
四、无损检测与验收结果
全部焊接、时效完成,静置冷却后开展检测:
1.外观全检:所有焊缝成型良好,无表面缺陷;
2.关键对接焊缝100%超声波UT探伤,连接板、轮座位置磁粉MT抽检;
3.探伤报告显示:无超标内部缺陷,一次探伤合格率 98.6%;
4.尺寸复测:端梁扭曲、旁弯、法兰平面度全部满足图纸及特种设备制造要求,车轮安装基准尺寸达标。
项目交付装机投入使用至今,长期重载运行,无焊缝开裂、大车啃轨、端梁变形问题,运行平稳,顺利通过特检院验收。
五、FAQ
Q1:起重机端梁焊接是满焊还是间断焊?
A:主受力腹板翼缘焊缝、轮座连接板、法兰对接位置必须满焊;次要非受力筋板按图纸要求,不可随意把受力焊缝改成间断焊,会大幅降低疲劳强度。
Q2:端梁焊接变形了还能矫正吗?
A:轻微变形可以采用火焰矫正 + 机械矫正;变形量大、已经出现隐性裂纹的端梁不建议强行矫正,优先重新焊接,避免留下安全隐患。
Q3:端梁焊完一定要做探伤吗?
A:按照特种设备规范,端梁主要受力对接焊缝属于一级受力焊缝,需要超声或者射线探伤,用于报检验收;维保改造开裂补焊位置,建议同步探伤复检。


 苏公网安备32098102321406号