
一、项目概述
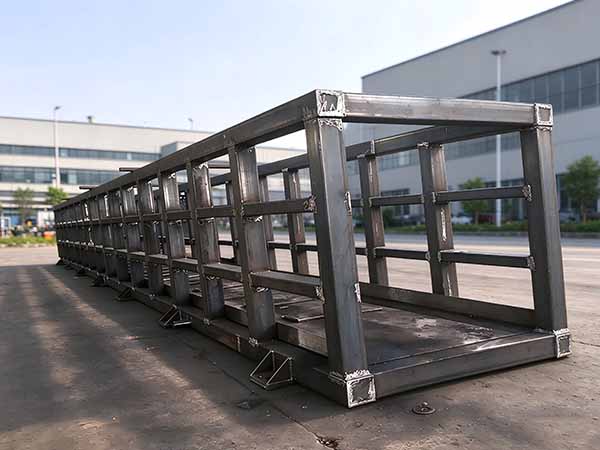
本案例为装载机主机架焊接项目,机架为整机核心承载构件,主体采用Q690高强钢,板厚12–30mm,箱型+筋板复合结构,焊缝总长约 42m,存在大量交叉焊缝、厚板熔透焊缝、铰点座受力焊缝。
机架服役工况:交变冲击载荷、重载、露天工况;技术要求:整体尺寸公差≤±2mm,铰点孔同轴度≤0.15mm,焊缝 UT/MT 无损检测,消除焊接残余应力,避免疲劳裂纹、冷裂纹、变形超差问题。
工程机械机架件焊接原有痛点:
1.人工分段焊接,热输入不均,机架侧弯、扭曲变形,后续镗孔装夹困难,返工率高;
2.高强钢厚板易产生氢致冷裂纹、夹渣、未熔合;
3.焊接顺序无序,残余应力集中,客户装机后短期出现焊缝开裂;
4.焊缝一致性差,依赖焊工水平,批量生产稳定性不足。
工程机械机架件焊接解决方案
二、工程机械机架总体解决方案思路
遵循源头防变形→工装定位→分总成组焊→对称分步焊接→焊后消应力→分级检测全流程方案,采用 “子部件先行组焊、总成合拼” 工艺思路,降低总成焊接热累积;搭配柔性变位工装+机器人自动化焊接,配套高强钢专项预热、层间温度管控、焊材匹配方案,从设计、工装、工艺、检测四个维度闭环控制。
三、工程机械机架件焊接详细实施方案
1.前期工艺评审与结构优化
(1)坡口优化:厚板主焊缝采用 X 型坡口,次要角焊缝选用 K 型坡口,减少填充量、降低热输入;筋板端部做圆弧过渡,分散应力,避开焊缝集中交叉。
(2)焊材匹配:高强钢配套低氢焊材,严控扩散氢,预防冷裂纹。
(3)提前编制 WPS 焊接工艺评定,锁定焊接参数,所有焊接作业按评定文件执行。
2.工装夹具与装夹方案
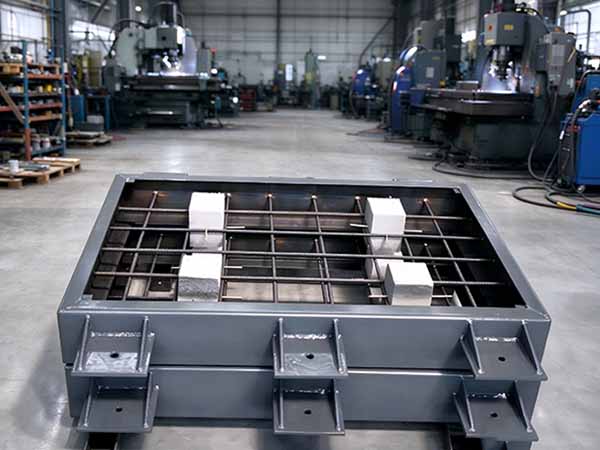
(1)采用刚性基准工装 + 液压压紧,预留合理反变形量,从装夹端控制变形;铰点位置增设支撑顶块。
(2)配套焊接变位机,实现船型焊,改善成型,减少咬边、未熔合缺陷。
(3)推行分总成独立工装:筋板、横梁、铰点座组件单独组焊检验,合格后再总拼,避免误差累积。
3.焊接工艺流程管控
工序:下料→坡口清理→子总成组对→定位点焊→子总成焊接→尺寸复检→总拼组对→对称分段焊接→焊后保温缓冷→消应力→复测→无损检测 核心原则:对称、分散、跳焊、先短后长。
(1)定位焊使用同规格低氢焊材,避开主受力焊缝起止点。
(2)高强钢厚板按要求焊前预热,管控层间温度,高湿低温环境提高预热标准。
(3)焊接方式组合:主熔透焊缝机器人气保焊为主,长焊缝可选埋弧焊,狭小位置手工补焊。
(4)长焊缝采用分段退焊、两侧同步施焊,减少热量集中;焊后用保温棉包裹缓冷,禁止急冷。
4.变形与残余应力控制
(1)采用反变形工装、刚性固定、多层多道薄焊道,降低热输入。
(2)批量件选用振动时效消应力;高疲劳要求产品采用低温去应力热处理。
(3)各工序节点用激光跟踪仪抽检尺寸,变形超标及时停工调整,不强行施焊。
5.分级质量检测方案
(1)过程自检:组对间隙、预热温度、焊缝外观检查。
(2)无损检测:主受力焊缝 MT 表面探伤,关键熔透焊缝 UT 内部探伤。
(3)终检:复测整机尺寸、铰点同轴度、平行度,留存检测记录。
(4)建立追溯台账,绑定工艺、设备、焊工、检测信息。
工程机械机架属于高疲劳承载焊接结构,变形、裂纹不是单点焊接问题,而是结构设计、工装、焊接顺序、材料冶金、应力消除、检测的系统工程。本套方案采用“化整为零、分总成制造、对称低热输入焊接+时效消应力”思路,兼顾批量自动化生产与单件定制机架的柔性适配,适合装载机、挖掘机、压路机、矿用设备主机架、履带架、下车架等重载机架焊接场景,可根据材质 Q355/Q550/Q690、板厚、精度等级调整参数。


 苏公网安备32098102321406号