
在不锈钢CNC加工报价时,客户最常问的一个问题就是:同样尺寸、同样公差,为什么316比304贵这么多?
答案并不只是“316材料更贵”这么简单。真正拉开差价的是三条线:合金成本线、加工难度线、质量与交付线。
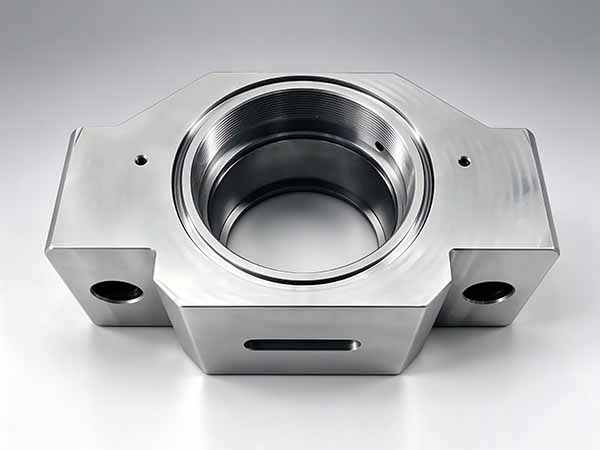
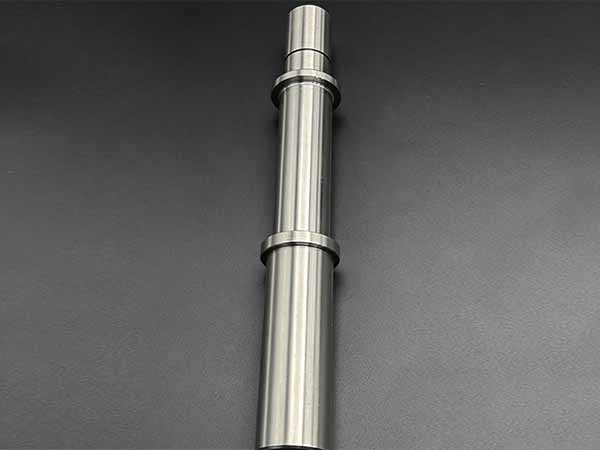
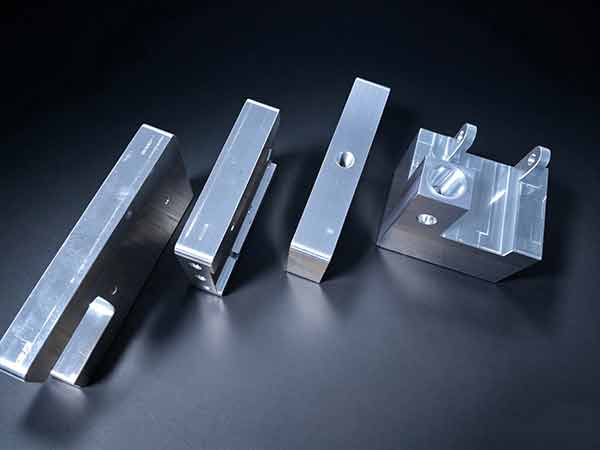
不锈钢零件CNC加工
1.合金成本:316多了一个“钼”
304和316都是奥氏体不锈钢,基础成分都以铬、镍为主。但316在304的基础上增加了约2%-3%的钼(Mo),镍含量也通常更高。
钼不是普通合金元素,它价格高、供应波动大,是推高316成本的核心原因之一。再加上镍价本身波动明显,316的原材料成本天然就比304高出一截。
从近年市场行情看,316/316L的价格通常比304高出30%-50%;在部分规格、品牌、表面等级或行情波动下,价差可能进一步扩大。
也就是说,同样一个零件,哪怕加工难度完全一样,光是“料钱”就已经拉开了差距。
2. 加工难度:316更粘、更硬、更费刀
CNC加工成本里,材料只是起点,真正影响工时和单价的是加工性能。
304本身就不算“好加工”的材料。它韧性大、导热差、切削时容易粘刀,也容易出现加工硬化。但316因为含钼,这些问题会更明显:
(1)切削更粘:切屑不易断,容易缠绕刀具;
(2)加工硬化更强:刀具走过的位置硬度上升,后续加工更困难;
(3)刀具磨损更快:需要更高性能的涂层硬质合金刀具;
(4)切削参数更保守:通常需要降低转速、控制进给,加工效率下降;
(5)冷却要求更高:冷却不足时更容易出现表面硬化、尺寸波动。
在实际批量加工中,316的加工工时和刀具损耗通常比304高出15%-30%左右;部分精密件、深孔件、薄壁件,差距还会更大。
所以,316的“贵”不只是料贵,而是工时更长、刀具更贵、设备占用更久。
3. 质量与交付:316对工艺控制更敏感
如果零件只是普通结构件,304和316的加工流程看起来差不多。但一旦进入精密加工、焊接、耐腐蚀验证或出口项目,316的隐性成本就会显现。
比如:
(1)焊接后需要控制热输入,避免晶间腐蚀,尤其是316L应用更常见;
(2)高耐腐蚀场景可能要求材质证明、PMI光谱检测、盐雾测试;
(3)医疗、食品、化工、海洋工程等领域,对材料追溯和表面质量要求更高;
(4)316料源规格相对不如304齐全,特殊棒材、管材、薄板的交期可能更长。
综上,316不锈钢CNC加工高于304的报价,不只是简单的原材料差价,是钼元素带来的原料溢价、切削特性带来的刀具与工时损耗、以及防腐验证、材质追溯等管控成本叠加后的综合结果。选型不必一味选贵,普通环境、无强腐蚀工况,304性价比更优;面对酸碱、海水、化工、食品医疗等高防腐需求,316/316L 的长期稳定性,能帮客户规避后期锈蚀失效、返工更换的更大损失。结合使用环境、腐蚀介质、预算综合判定材质,才是更合理的方案。


 苏公网安备32098102321406号