
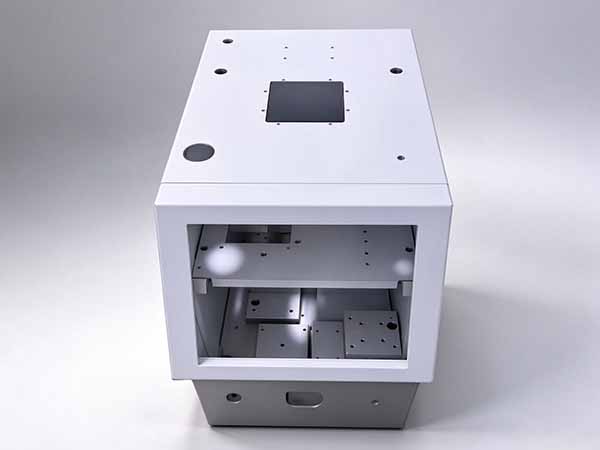
本次订单为自动化输送线配套落地式电控控制柜,属于小批量非标定制,客户同步提供电气原理图、元件布局图,柜体外部尺寸,防护等级IP54。根据客户提供信息,汇毅诚技术人员还原从图纸评审、工艺拆解到加工、成品检测、试装交付全流程,分享非标柜体钣金加工痛点、工艺对策与质量管控要点。
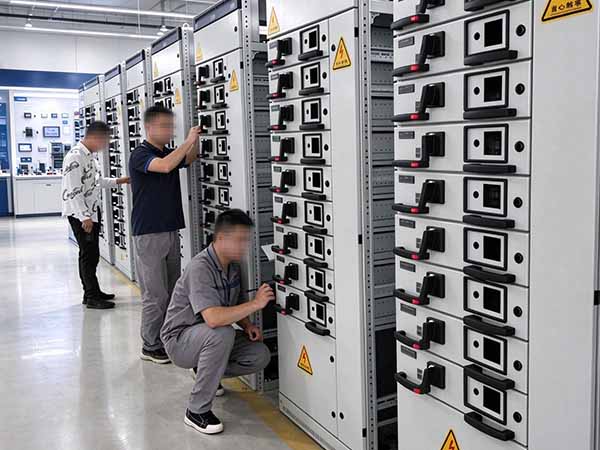
电控柜箱体钣金加工案例
一、电控柜箱体加工技术要求
电控柜箱体钣金加工核心技术指标:
1.材质:主体1.5mm SPCC 冷轧钢板,安装背板 2.0mm;
2.精度要求:外形公差 ±0.8mm,门板与框间隙均匀≤1.5mm,门锁、铰链、观察窗、散热孔、电缆格兰头孔位同轴度 ±0.3mm;
3.结构要求:一体式折弯主框,减少拼接焊缝;门板加装发泡密封条,柜内预留强弱电分隔4.支架、导轨安装孔;
5.表面处理:酸洗磷化 + 静电喷塑,户外车间使用,耐油污、防潮,无流挂、漏底;
6.交付痛点:客户前期外购柜体多次出现门板关不严、孔位错位、焊接变形、喷塑后密封条槽变形,导致电气装配返工。
拿到图纸后,第一阶段不是直接下料,而是DFM工艺评审,电气和钣金协同审图,发现3处原始设计隐患:
1.原方案柜体四面独立焊接,焊缝多、极易变形,后期校形难度大;
2.散热百叶窗紧贴折弯边,折弯后容易撕裂、翘曲;
3.密封条安装槽无让位,焊接高温容易烧损密封槽,影响IP防护。
工艺优化方案:柜体主框架采用一体折弯成型工艺,仅保留两处对接焊,大幅减少焊缝数量;百叶窗开孔位置向内避让折弯区域;密封槽采用后置加工,焊接完成打磨校形后再加工卡槽,规避热变形影响。
二、电控柜箱体钣金加工遇到的典型问题与解决方案汇总
| 现场问题 | 根因分析 | 整改方案 |
| 折弯后门板对角超差、关缝一边大一边小 | 折弯顺序不合理、无工装,焊接应力释放变形 | 统一折弯顺序,焊接专用定位工装,焊后平台校形,静置回弹复测 |
| 喷塑后孔变小,格兰头装不进去 | 喷塑前未遮蔽,塑粉堆积在孔内壁 | 螺纹、装配孔、精密开孔统一高温耐温胶塞遮蔽,喷塑后清孔 |
| 密封条贴合差,防护不达标 | 焊接高温烧变形密封卡槽 | 密封槽后置加工,焊接打磨校形完成后再铣槽 |
| 百叶窗位置折弯撕裂、起翘 | 开孔离折弯线太近,应力集中 | DFM阶段避让,百叶窗距离折弯边≥8mm |
| 安装背板孔和柜体孔对不上 | 展开时折弯扣除参数错误 | 首件展开试切试折,建立不同板厚折弯补偿数据库 |
三、电控柜箱体钣金加工案例总结
电控柜箱体钣金加工,区别于普通装饰钣金,它是结构件+电气配套件+防护壳体三合一产品,不能只追求外观好看,必须前置电气需求做结构工艺协同。
1.优先 DFM 前置评审,电气、钣金一起审图,把孔位、散热、密封、布线、装配问题在展开下料前解决,返工成本最低;
2.精度管控节点前移:激光首件检、折弯首件静置复测、焊接后平台校形,而不是等到全部做完再检测;
3.结构优先简化焊缝,采用一体折弯,减少焊接变形风险,是非标电控柜稳定品质的有效路径;
4.防护等级靠细节支撑:止口精度、密封条槽、喷塑遮蔽、孔位匹配,任何一处疏漏都会导致IP等级失效。
本批次电控柜箱体钣金加工交付后,客户电气装配顺畅,无需现场扩孔、打磨、调门,装配效率提升,解决了长期困扰的柜体适配问题,后续同系列多规格电控箱体沿用这套工艺标准,实现稳定批量交付。


 苏公网安备32098102321406号