
 产品简介
五轴定制的技术破局
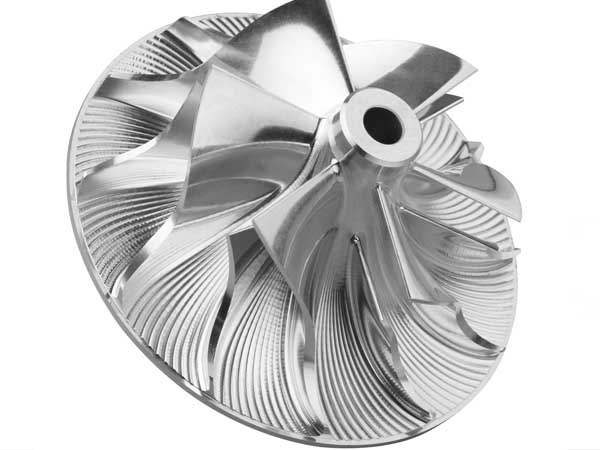
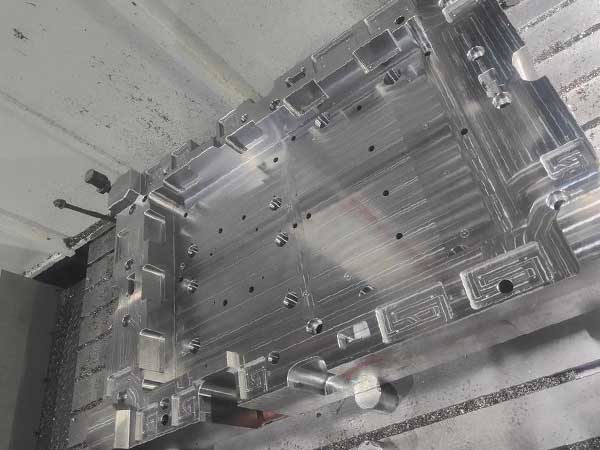
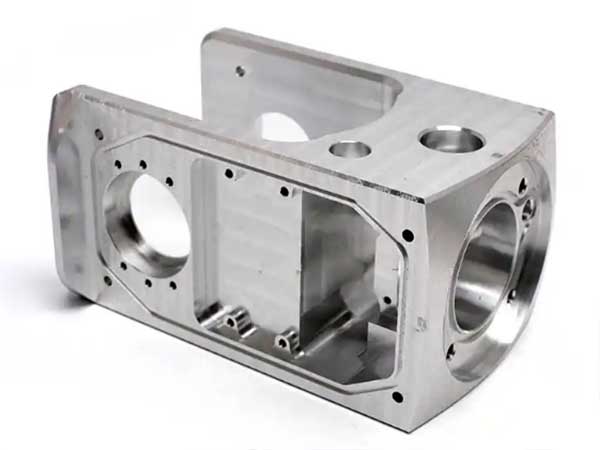
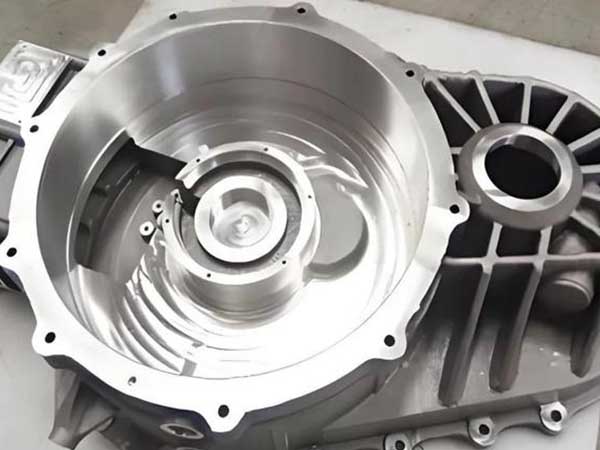
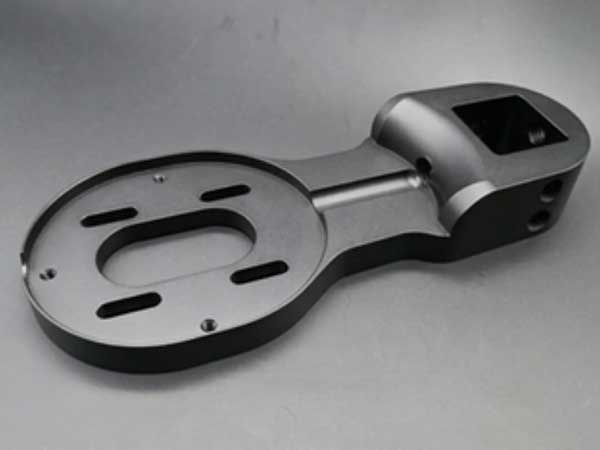
五轴联动加工复杂曲面零件
江苏产业带的集群脉动
沿沪宁线分布着上千家精密制造企业,从苏州的航空航天配套到无锡的医疗器械、常州的机器人关节,形成了完整的“毛坯-加工-热处理-检测”链条。这种密度带来两个直接红利:样件试制周期平均缩短40%,特殊刀具和异形棒料当天即可调货。更重要的是,工程师之间的高频协作催生了大量非标工艺方案——比如针对薄壁件的低应力装夹技术,就是本地企业联合攻克的。
质检人员使用三坐标测量仪检测异形零件
工艺与材料的精准匹配
加工策略必须随材料性格而变。铝合金件追求高速铣削,用直径6毫米的硬质合金球头刀,转速达18000转/分;而高温合金则需“以柔克刚”,采用摆线铣削配合微量润滑。下表为常见搭配参考:
| 材料类型 | 推荐刀具 | 冷却方式 | 典型应用 |
|---|---|---|---|
| 7075铝 | 涂层硬质合金 | 风冷 | 无人机框架 |
| 304不锈钢 | 陶瓷刀片 | 水基乳化液 | 阀门壳体 |
| TC4钛合金 | 整体硬质合金 | 高压内冷 | 航空接头 |
全流程的隐形战场
真正的竞争不在切削瞬间,而在看不见的流程里。从客户发来STEP模型的当天,工艺团队就开始进行可制造性分析,模拟刀具路径并预判变形风险。五轴编程占据整个交付周期的60%以上,资深工程师会利用数字孪生技术反复优化切削参数。某液压件订单中,通过调整进给策略,将精加工时间从4.5小时压缩至2.8小时,同时刀具寿命延长了一倍。
服务商的鉴别法则
评估一家江苏五轴加工厂,别只看设备数量。先问其是否具备五轴后处理与在线检测能力——这直接关系到首件合格率。再观察其样件库,铝合金薄壁件、不锈钢深腔件、钛合金曲面件各来一件,从切痕纹路和去毛刺质量便能判断真实水平。此外,响应速度至关重要:江苏某供应商承诺2小时内完成技术反馈,48小时发出加急样件,这种敏捷性在设备抢修时尤为珍贵。当然,别忘了核实其ISO 13485或AS9100认证,这决定了它能否承接医疗或航空级订单。

 返回列表


 苏公网安备32098102321406号