
不锈钢关节镜灌注阀体作为微创手术设备的核心精密部件,其交叉流道与密封孔的加工精度直接决定手术安全与设备性能。本文深入解析医用不锈钢阀体的精度控制方案,为医疗器械制品加工提供可落地的工艺参考。
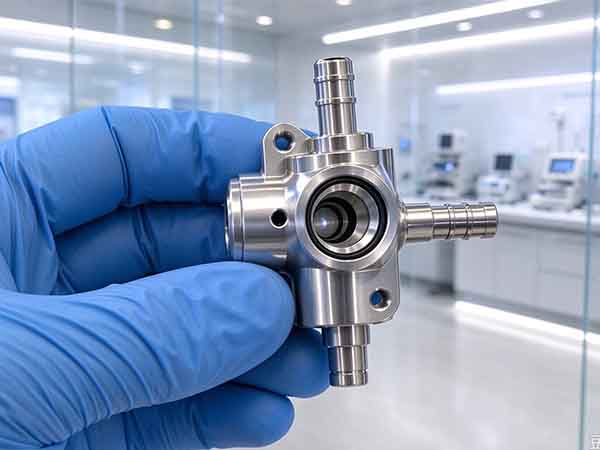
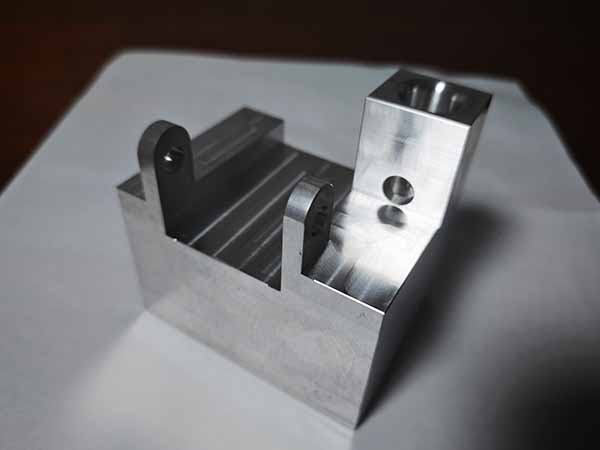
医用不锈钢关节镜灌注阀体
一、核心精度指标解析
1、不锈钢关节镜灌注阀体交叉流道精度要求
| 精度项目 | 典型要求 | 影响 |
| 流道直径公差 | ±0.01~0.02mm | 流量一致性 |
| 交叉处毛刺 | ≤0.005mm | 生物安全性 |
| 内壁粗糙度 | Ras0.4um | 流体阻力与消洁度 |
| 流道位置度 | ±0.02mm | 装配互换性 |
2、密封孔精度要求
(1)孔径公差:H7/H8级配合,通常±0.008mm以内;
(2)圆度:≤0.003mm,确保密封圈均匀受压;
(3)表面粗糙度:Ra≤0.2μm,避免泄漏通道;
(4)孔口倒角:精确控制,防止密封圈切割损伤。
二、医用关节镜灌注阀体交叉流道精度控制方案
1、加工工艺选择
方案一:五轴联动微铣削
(1)适用场景:流道直径>0.5mm的复杂交叉结构;
(2)优势:一次装夹完成多向流道加工,位置精度高;
(3)关键参数:主轴转速20000~40000rpm,进给量0.005mm/齿。
方案二:电火花微孔加工(EDM)
(1)适用场景:深径比>5的交叉孔、硬质不锈钢;
(2)优势:无切削力,适合薄壁交叉处加工;
(3)关键控制:电极损耗补偿、放电参数优化。
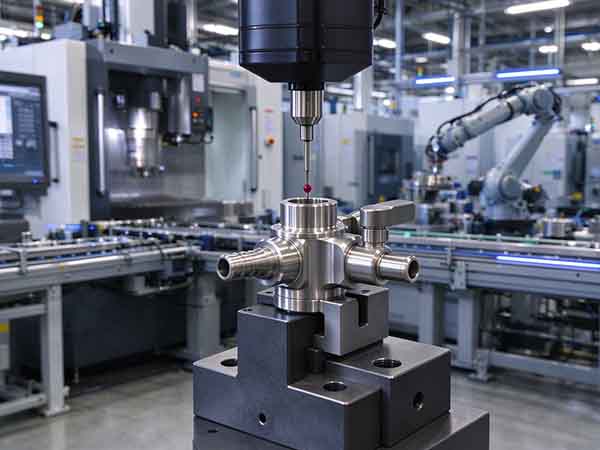
不锈钢关节镜灌注阀体去毛刺
方案三:激光加工+后续精整
(1)适用场景:微细流道(<0.3mm);
(2)注意:需控制热影响区,避免重铸层影响生物相容性。
2、交叉处毛刺控制技术
交叉流道最大难点在于相交处的毛刺去除:
(1)工艺优化法:调整加工顺序,先深后浅、先大后小,减少毛刺生成;
(2)磨粒流抛光:适用于内壁整体光整,可去除交叉处微观毛刺;
(3)电化学去毛刺:针对交叉点精准作用,不损伤基体;
(4)精密手工修整:在显微镜下使用专用工具进行最终处理。
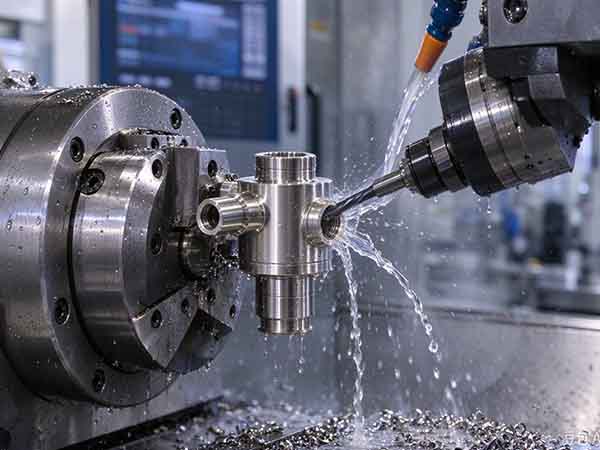
医疗阀体微孔加工
三、密封孔精度控制方案
1、钻孔与铰孔组合工艺
(1)定位精度:采用高精度CNC或加工中心,位置度≤0.01mm;
(2)铰孔参数:低速(50~100rpm)、大流量冷却,避免积屑瘤;
(3)表面质量:金刚石铰刀可获得Ra≤0.2μm。
2、密封面完整性保障
(1)倒角控制:15°~20°导向倒角,圆滑过渡无毛刺;
(2)圆度保障:铰孔后采用珩磨工艺修正圆度;
(3)清洁度:超声清洗+纯水漂洗,颗粒物≤ISO 7级。
3、材料因素考量
医用不锈钢(如316L、17-4PH)的加工硬化倾向需特别注意:
(1)选用锋利刀具,避免反复切削硬化层;
(2)控制切削温度,防止材料性能改变;
(3)必要时采用退火态材料加工后再硬化处理。
四、结语
医用不锈钢关节镜灌注阀体的精度控制,核心在于交叉流道的无毛刺成型与密封孔的高精度加工。通过合理选择加工工艺、优化参数、强化检测,可将精度稳定控制在微米级,满足微创手术对器械安全性与可靠性的严苛要求。


 苏公网安备32098102321406号