
在CNC精密零部件机加工领域,信息的完整性直接决定了项目的交付效率。很多采购、工程师在下发 CNC 加工图纸时,习惯只标注尺寸公差,忽略其他关键技术参数,
单纯依赖3D模型往往无法涵盖公差等级、材质规范及表面工艺等核心制造指标,这种信息不对称极易导致报价偏差与制造返工,进而造成项目进度的延误。
为了规避此类风险,确保从报价到量产的顺畅流转,我们需要明确图纸标注的标准化规范。本文将深入解析除基础尺寸外,一份合格的CNC加工图纸还应包含哪些关键技术参数,以助力企业实现“一次做对”的精益制造目标。
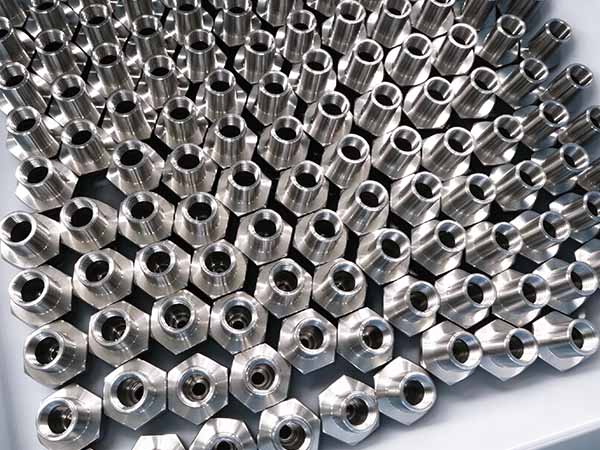
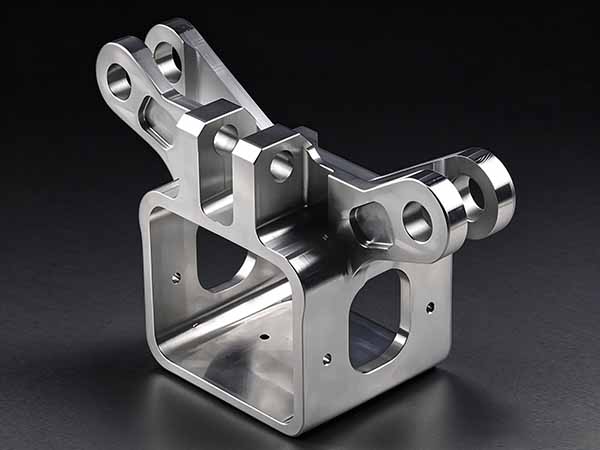
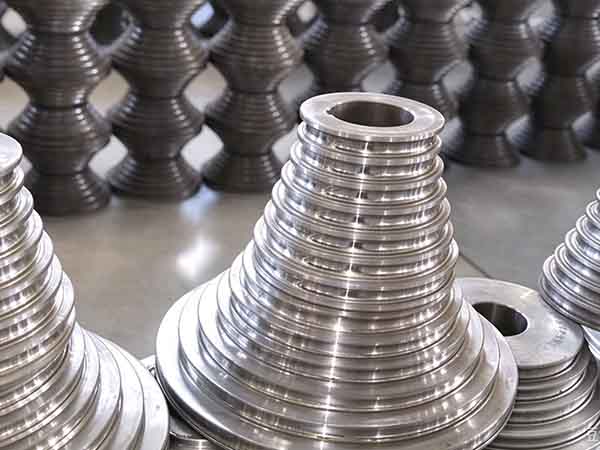
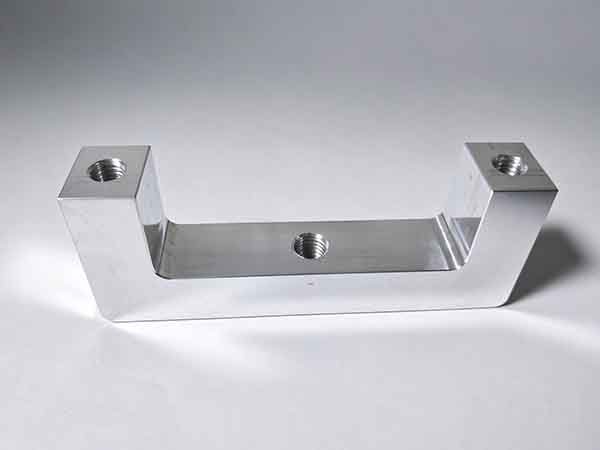
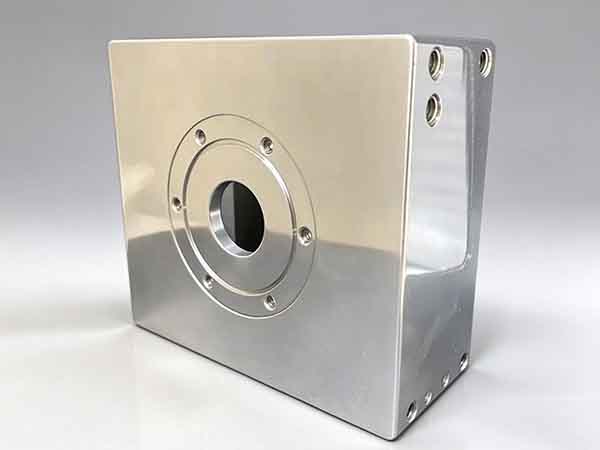
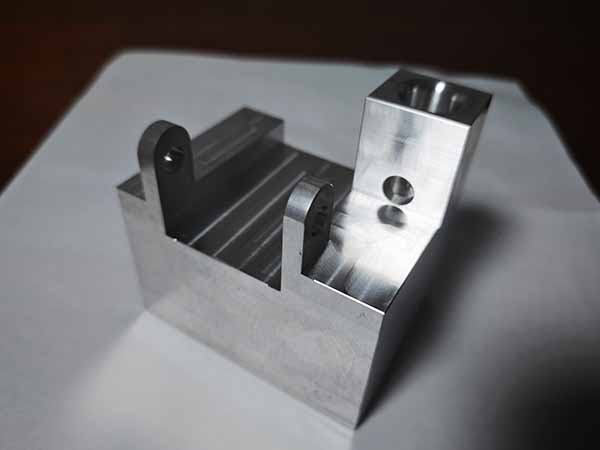
CNC精密机械零部件加工
一、形位公差(形位精度)
形位公差是精密加工核心标注项,很多图纸只标尺寸,忽略形位要求,装配时会出现晃动、卡滞、密封不严。
包含:直线度、平面度、圆度、圆柱度、平行度、垂直度、同轴度、圆跳动、全跳动、位置度。
适用场景:轴类、孔位、法兰端面、多轴 CNC 多孔位零件、密封面。
二、表面粗糙度Ra
CNC精密零部件机加工表面粗糙度直接影响摩擦、密封、耐腐蚀性、过盈配合。
(1)配合面、密封面、滑动摩擦面:需要低 Ra 值(Ra0.8、Ra1.6、Ra3.2)。
(2)非装配非接触外观面:可放宽至 Ra6.3、Ra12.5 。
⚠️ 注意:不标注粗糙度,加工厂默认粗加工外观,达不到密封、滑动装配要求。
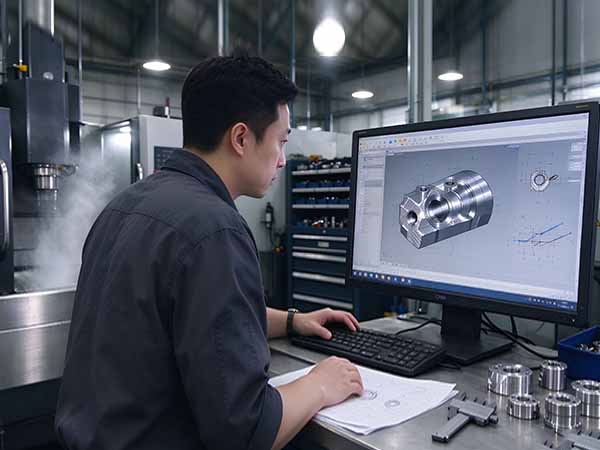
盐城零部件加工厂家
三、材料牌号及材料状态
必须明确材料牌号 + 供货状态,同一种材料不同状态加工性能差异巨大。
示例:6061-T6 铝合金、304 不锈钢、45# 调质钢、黄铜 H62、POM、PEEK 等。 需要写明:原材料棒料 / 板材 / 锻件,是否需要材质证明(材质单、炉号)。 很多纠纷源于只写 “铝合金”,未注明 T6 时效,零件硬度不达标。
四、热处理参数
有强度、耐磨、抗变形要求零件必须标注热处理工艺与指标:
(1)调质、淬火、回火、固溶时效、去应力退火。
(2)硬度要求:HRC、HB、HV。
(3)热处理区域:是整体热处理,还是局部淬火 精密件重点:去应力处理,减少 CNC 加工后零件变形。
五、表面处理工艺参数
用于防锈、耐磨、绝缘、美化、防腐蚀,不同处理厚度会影响装配尺寸。
常见标注项:阳极氧化(普通阳极 / 硬质阳极,膜厚要求)、镀锌、镀镍、发黑、钝化、喷涂、特氟龙喷涂。
⚠️ 重要提醒:阳极氧化会增加零件表面厚度,图纸需要提前预留镀层余量,否则装配干涉。
六、倒角、圆角、锐边要求
很多图纸容易遗漏:
(1)内外圆角 R 值
(2)锐边是否倒角 C0.5/C1
(3)是否需要去除毛刺,不可有尖角 精密装配零件,毛刺会划伤密封圈、装配人员,微小锐边还会产生应力集中。
七、CNC精密零部件机加工公差原则与检测要求
(1)独立原则、包容要求、最大实体要求(MMC),多孔位、销钉装配常用
(2)检测方式:三坐标 CMM、千分尺、内径表、投影仪
(3)是否需要首件检验、全检、抽检;是否出具检测报告
CNC精密零部件机加工的核心竞争力,不在于低价竞标,而在于前期图纸全审、工艺合理规划、关键尺寸精准管控。图纸下发前,完善材料状态、配合面粗糙度、形位公差基准、表面处理膜厚等技术要求,可有效节约试产、返工与延期成本,规避后期整改风险。


 苏公网安备32098102321406号