
五轴铝合金精密加工已正式切入人形机器人量产高阶零件赛道,核心优势在于通过一次装夹多面复合加工,将关键部位同轴度控制在0.005mm以内,并稳定保障批量CPK≥1.33,是支撑关节壳体、灵巧手指节、执行器外壳等复杂薄壁件规模化交付的关键工艺。
一、人形机器人量产对铝合金零件提出哪些“高阶要求”?
2026年人形机器人出货量预计突破5万至10万台,单台约需50至80个关节部件,每个部件涉及2至3道精密工序。 高阶零件的典型要求包括:
1.精度极高:关节壳体轴承孔同轴度需≤0.005mm,位置度±0.01mm至±0.02mm,表面粗糙度Ra0.4以下。
2.结构极薄:壁厚普遍在0.8mm至2mm之间,属于典型薄壁件,切削中易发生弹性变形与热变形。
3.批量一致性:量产阶段要求CPK≥1.33,一次交验合格率≥98%,杜绝“首件合格、批量漂移”。
4.材料轻量化:多采用7075-T6、6061-T6航空铝合金,兼顾强度与减重。
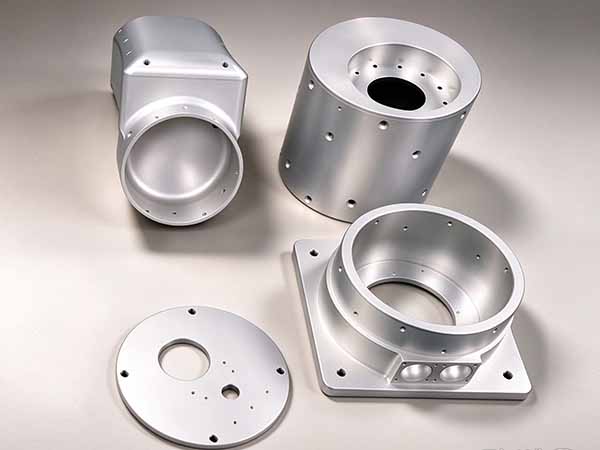
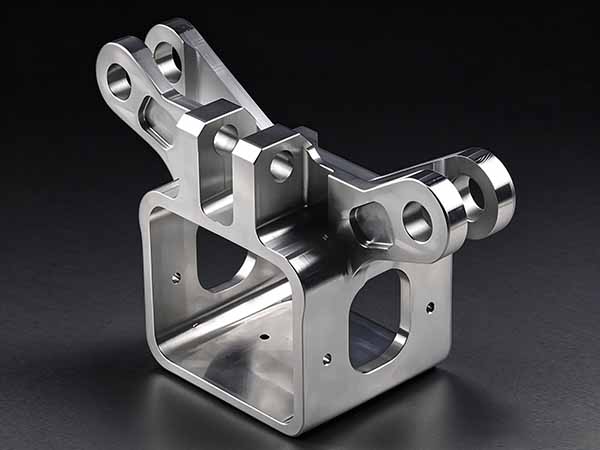
五轴铝合金精密加工
二、五轴加工如何破解传统工艺的三大瓶颈?
传统三轴加工需3至5次装夹,累积误差可达±15至25μm,难以满足机器人关节的装配要求。 五轴联动通过X/Y/Z直线轴与A/C旋转轴协同,实现一次装夹完成多面、曲面及空间角度特征加工。
1.消除基准误差:一次装夹完成关节壳体五个面及复杂孔系加工,同轴度由机床精度直接保障,较传统工艺精度提升40%以上。
2.复杂曲面高精度成型:刀具姿态可灵活调整保持最佳切削角度,膝关节弧形壳体轮廓度误差可控制在≤0.003mm。
3.薄壁低应力加工:配合真空吸盘或液压夹具,采用“粗加工—半精加工—精加工”三段式策略,高转速小切深抑制振颤。
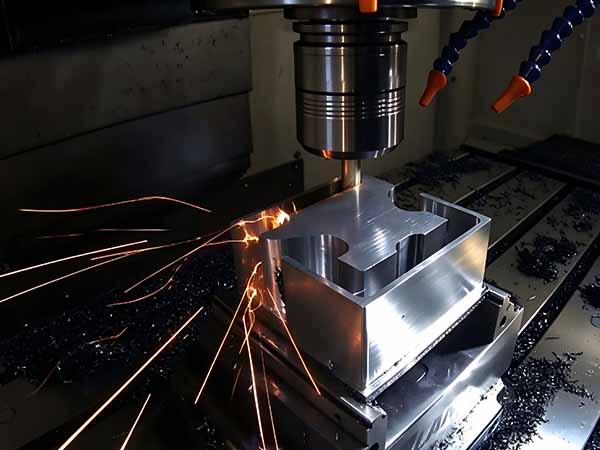
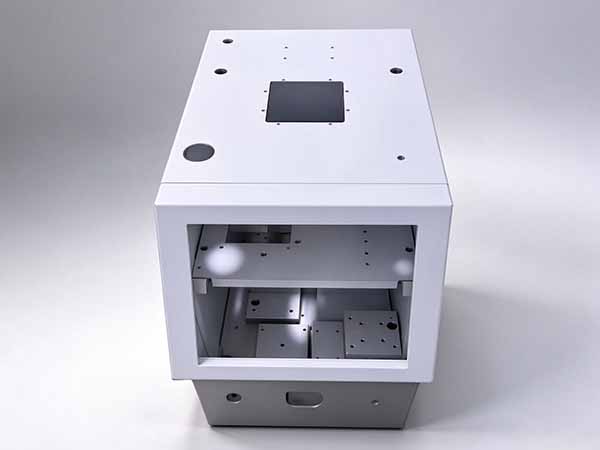
铝合金精密加工厂家
三、量产落地的关键工艺控制点
1.材料与热处理:7075-T6铝棒锯切后需进行去应力时效处理,粗加工后建议进入回火炉消除内应力,再重新装夹精加工。
2.夹具与变形控制:薄壁件推荐真空吸盘、低熔点合金浇注或专用软爪+液压夹紧,避免局部应力集中导致回弹超差。
3.切削参数分级匹配:粗加工主轴转速12000至15000RPM,精加工提升至18000至24000RPM,进给量降至0.004IPT,配合PCD刀具保证表面质量。
4.恒温与检测:车间恒温控制在20±1℃至20±2℃,配合三坐标全检与CPK统计分析,关键尺寸100%可追溯。
四、面向量产的选型建议
1.设备能力:优先考察五轴联动设备数量与RTCP功能支持,摇篮式五轴更适合连续曲面加工。
2.工艺体系:要求供应商提供完整DFM分析、CPK报告与PPAP文件,关注其薄壁件量产良率数据。
3.材料适配:确认供应商具备7075/6061铝合金的成熟工艺参数库,必要时要求试切验证。
4.产能弹性:评估其打样到量产的切换能力,SMED快速换型时间控制在30分钟以内为佳。
五轴铝合金精密加工正在成为人形机器人高阶零件量产的关键能力。对机加工厂家来说,竞争重点已经从“能否打样”转向“能否稳定批量交付”。谁能把五轴一次装夹、薄壁件变形控制、恒温加工、CPK数据追溯和PPAP文件体系打通,谁就更有可能进入人形机器人关节、灵巧手和执行器零件的供应链,并在高附加值订单中形成持续优势。更多详情,欢迎咨询!


 苏公网安备32098102321406号