
304属于奥氏体不锈钢,切削性较差,主要难点是加工硬化严重、切削力大、切削温度高、容易粘刀产生积屑瘤。很多车间费刀、表面拉毛、尺寸不稳,往往不是材料问题,而是工艺没理顺。
一、不锈钢车削三个核心痛点
1、加工硬化是第一坑。不锈钢切削时容易发生应变诱导马氏体相变,硬化层深度可达0.1到0.3mm。如果切深太小,等于在硬壳上刮蹭,刀具磨损会急剧加快,越降速越硬,形成死循环。
2、导热差是第二坑。不锈钢导热率只有45钢的三分之一左右,热量集中在刀尖,容易烧刀片。
3、粘刀积屑瘤是第三坑。热量堆积导致切屑与刃口冷焊粘连,进给过慢会加剧粘刀,最终表面拉丝拉毛、尺寸偏差甚至崩刃。
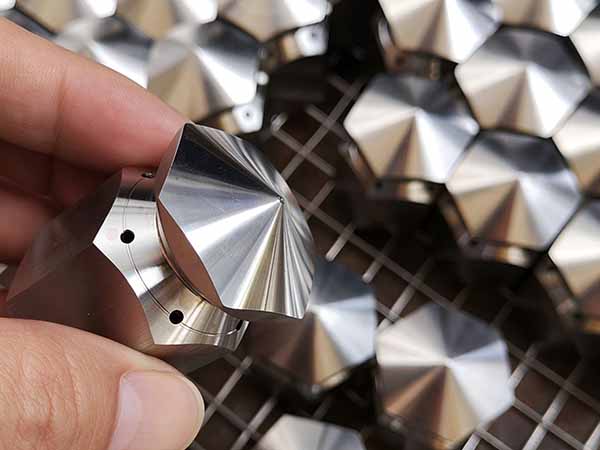
304不锈钢车削加工
二、304不锈钢车削刀具选型与角度
优先选涂层硬质合金,粗加工可用超细晶粒AlTiN或AlTiSiN涂层,精加工可选DLC涂层抑制积屑瘤,无涂层刀片切304普遍费刀。
前角取12°到20°,比车碳钢更大,能减小切屑变形和切削温度;后角8°到12°,减少摩擦;粗车主偏角75°到90°防振动,精车可选45°提升光洁度。断屑槽必须选不锈钢专用槽型,粗加工用宽开放槽,精加工用窄槽。
三、切削参数逻辑
核心是避开304不锈钢积屑瘤敏感区,避免在硬化层上刮蹭。
粗加工建议Vc 80到120m/min,进给0.15到0.25mm/r,背吃刀量尽量大,单边余量要大于刀尖R角,避免挤磨硬化。精加工建议Vc 150到220m/min,进给0.05到0.12mm/r,背吃刀量0.1到0.5mm。进给不是越小越好,过小容易产生振纹,表面反而变差。
内孔车削刚性差,转速通常比外圆低10%到20%,精加工单边余量控制在0.05到0.15mm。
四、冷却润滑不能省
304严禁干切。推荐含硫、氯极压添加剂的乳化液或合成冷却液,粗车浓度8%到10%,精车10%到12%,外冷压力0.3到0.8MPa,高压内冷可用5到10MPa,直接降低切削核心区温度。同时要定期检测浓度、pH值,防止细菌滋生。
五、工艺路径与防粘刀
粗精加工彻底分离,粗加工后松夹时效1到4小时释放应力。避免全刀宽切入,采用斜坡或螺旋下刀,保持切削载荷恒定。精加工尽量用全新锋利刀具,匀速走刀、少停顿,转角平滑过渡。
出现粘屑不要刮一下继续干,积屑瘤硬度很高,带着它加工等于用砂轮磨工件,表面拉丝很难救回,应停机清理,严重时直接换刀。
六、精度与变形控制
304不锈钢线膨胀系数约为碳钢1.5倍,车间尽量恒温20±1℃,开机空跑预热30分钟待主轴稳定再加工。薄壁件避免过度夹紧,细长轴善用中心架和跟刀架。刀具做寿命强制管理,配合对刀仪自动补偿,保证批量一致性。
七、常见问题快速对照
表面拉毛,查积屑瘤、刃口钝化、冷却是否直冲刀刃。频繁崩刃,查切深是否落在硬化层、进给是否过小。尺寸忽大忽小,查热变形、夹紧力、主轴热状态。振动振纹,查悬伸、刚性、进给是否过低。
总的来说,304不锈钢工件车削关键是避开加工硬化和积屑瘤两个雷区,用锋利涂层刀具、合理偏大的切深和进给、足量极压冷却、连贯不走停的走刀,再配合粗精分离和应力释放,刀具寿命和表面质量通常都能明显改善。建议按自己机床刚性、坯料硬度和工件结构做小批量试切,把参数固化成标准作业文件。


 苏公网安备32098102321406号