
微米级不锈钢机械零件通常指尺寸公差、形位公差在数微米至十余微米量级,表面粗糙度达到 Ra 0.05~0.4 μm 的零件,广泛用于精密仪器、医疗器械、流体控制、半导体装备和航空航天等领域。
不锈钢材料韧性大、加工硬化倾向明显、导热性差、刀具易粘附磨损,加之微米级精度对热变形、振动、装夹应力和测量误差极其敏感,因此精度保障不能依赖单台高精度机床,必须守住七道防线。
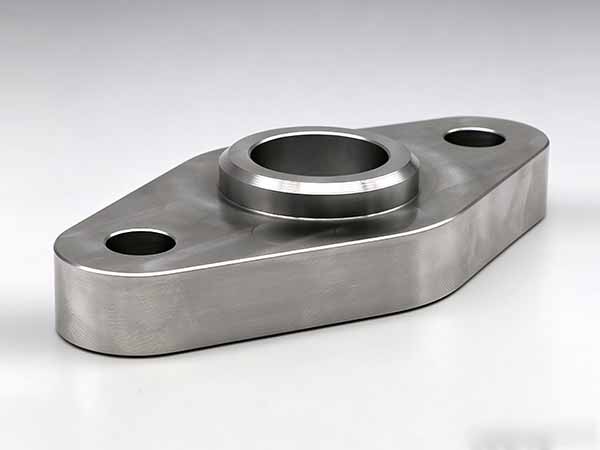
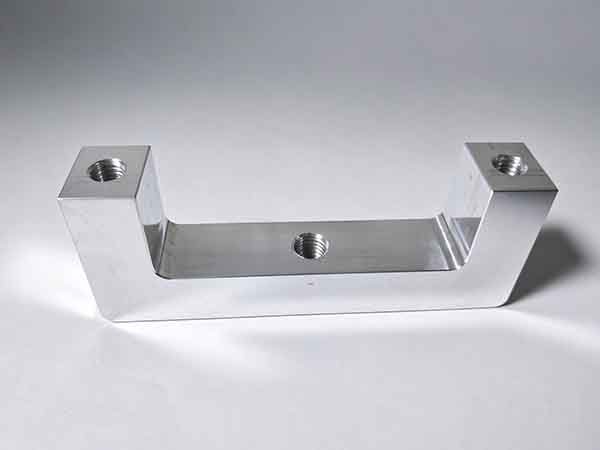
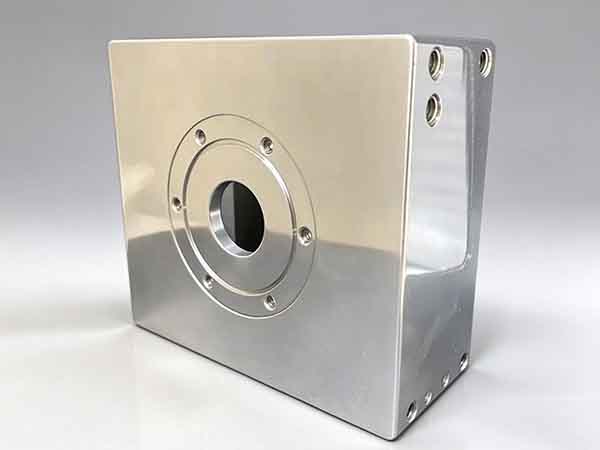
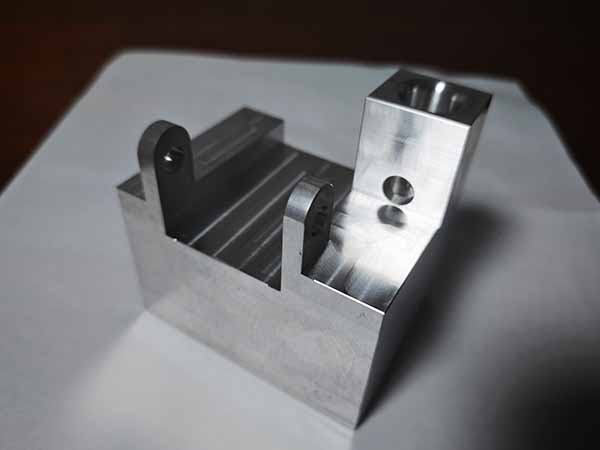
不锈钢机械零件加工
1.设备精度要留富余(30% 以上)
定位精度 ≤0.002mm、重复定位 ≤0.003mm;五轴误差链长,必须上光栅尺闭环。标称 ±0.005mm 的机床干 ±0.003mm 的活,等于没有余量。
2.恒温 + 热补偿
车间温度波动 ≤±0.5℃;机床实时热补偿修正主轴、丝杠升温形变;检测同样要恒温——零件须泡到室温再测,大件要数小时;检测温度必须记录,没温度的尺寸数据无法比对。
3.分阶段加工,分批释放应力
粗加工 → 去应力 → 半精加工 → 稳定化 → 精加工 → 光整
低温时效典型 200–300℃、保温 2–4 小时。这道工序要多花约一天,但常是拿到稳定尺寸的唯一路径。
4.低变形装夹
失效模式很具体:夹紧力让工件变形 → 在变形状态切出"正确"尺寸 → 松夹弹回 → 夹具里对,检测台上错。
| 方式 | 适用 | 风险 |
| 真空吸盘 | 平板、薄壁件 | 低;底面不平会翘 |
| 软爪虎钳 | 平行面棱柱体 | 中;夹持力须设定 |
| 弹簧夹头 | 圆棒、轴类 | 直径不匹配则三点受力,风险高 |
| 运动学定位工装 | 单一形状重复生产 | 最低,批次重复性最好 |
5. 刀具与参数:小而稳
(1)硬质合金打底,440C 等硬料用 CBN(耐磨性 5–10 倍);涂层优先 AlTiN;
(2)刃口钝化 0.02–0.05mm,防崩刃又抑硬化;前角 5°–10°,后角 8°–12°;
(3)小切深、小进给、高转速,全程顺铣,切深须大于最小切屑厚度;
(4)高压内冷 ≥50bar;磨削冷却液控温 22±2℃(温差超 5℃,砂轮尺寸就变 0.005–0.01mm);
(5)刃口一钝就换,别"再用两件看看"。
6. 磨削是最后一公里
| 材料 | 砂轮 Vs (m/s) | 工件 Vw (m/min) | 速比 q | 磨深 (mm) |
| 304/316L | 25–30 | 10–15 | 100–150 | 0.003–0.008 |
| GCr15 | 30–35 | 15–25 | 80–120 | 0.005–0.015 |
| YG8 硬质合金 | 15–20 | 8–12 | 80–120 | 0.002–0.005 |
q 落在 80–120 振纹风险最低:q<60 单粒切深过大会自激颤纹,q>200 磨削热积聚会烧伤。
另外两件小事:砂轮每次修整后都复查动平衡;精磨后光磨 3–5 圈,可消除 30–40% 残余振纹。
7.测量能力要优于公差不确定度一个数量级
用不确定度 2μm 的量具验 2μm 公差,数据没有意义。在线用机床测头做补偿刀路(约可修正 70% 预测误差),离线用三坐标(高端 0.7μm 级)、激光影像仪,两套数据打通成闭环。
微米级不锈钢机械零件加工的保障,就是管住四个变量:温度、力、磨损、测量。四者缺一,公差就丢。只有把精度保障前移到工艺设计和过程控制中,才能稳定地做出微米级不锈钢零件,而不是靠最后一道工序“修出来”。


 苏公网安备32098102321406号