
五轴CNC联动加工之所以能实现高精度零件制造,关键在于“一次装夹、基准统一、刀路可控、误差可补偿、检测可闭环”。
相比传统三轴多次翻面加工,五轴联动能够减少装夹累积误差,提升同轴度、位置度、平面度和曲面轮廓精度。
一、高精度五轴加工的第一原则:一次装夹,统一基准
密零件最怕的不是“尺寸做不出来”,而是“每个单尺寸都合格,但装配后位置关系不对”。这类问题通常来自基准不统一。
五轴联动加工应优先把以下特征放在同一套装夹中完成:
1.轴承位、轴孔、定位孔。
2.多方向螺纹孔和销孔。
3.斜面、异形曲面和密封面。
4.与装配基准相关的平面和台阶。
这样做的好处是,所有关键特征都基于同一坐标系加工,避免了三轴多次翻面造成的位置度、垂直度和同轴度漂移。
对于薄壁铝合金、不锈钢壳体、航空铝结构件,装夹方式同样重要。可采用仿形软爪、真空吸盘、局部支撑或随形夹具,避免夹紧力过大导致零件变形。
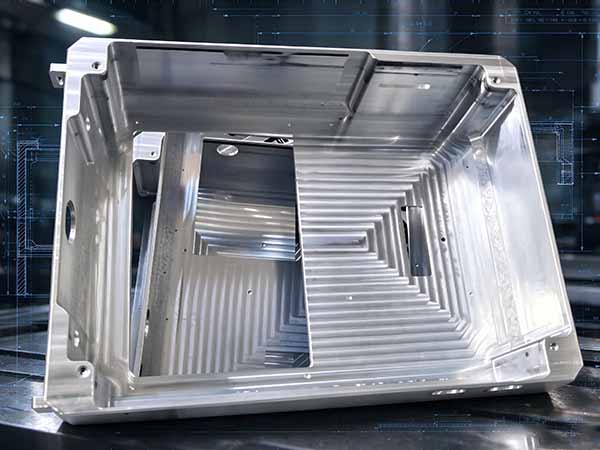
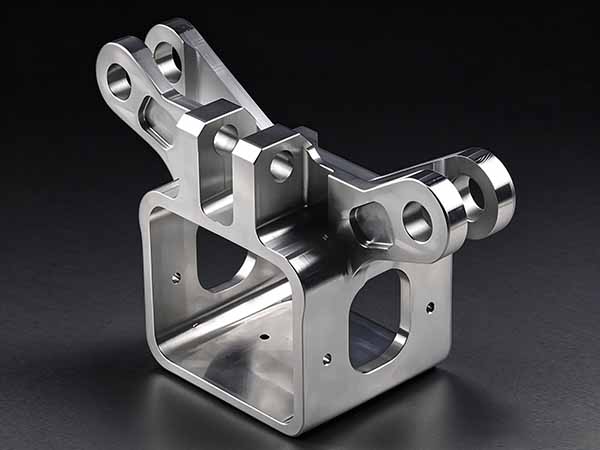
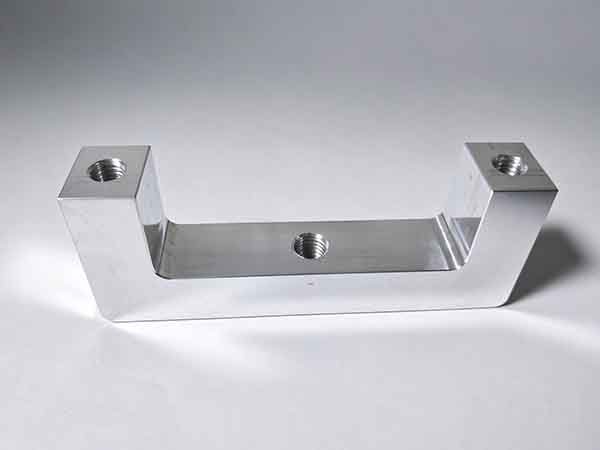
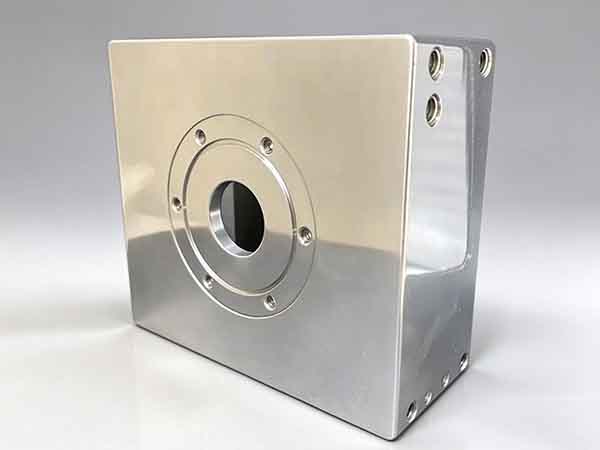
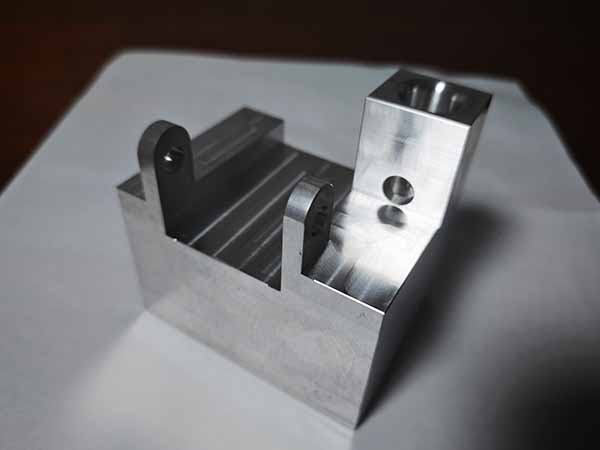
五轴CNC联动加工
二、RTCP精度:五轴联动不能绕开的核心
五轴加工中,旋转轴一旦参与联动,刀具姿态会不断变化。如果没有RTCP,即旋转刀具中心点控制,刀尖位置就可能随旋转轴运动产生偏移。
RTCP的作用可以理解为:刀具角度可以变,但刀尖点要尽量跟随编程轨迹。它直接影响复杂曲面、深腔、斜孔和多角度特征的加工精度。
实际生产中,RTCP相关精度控制包括:
1.开机后进行主轴和转台预热。
2.定期使用球杆仪、激光干涉仪或R-Test检测回转轴精度。
3.校准旋转中心、反向间隙和螺距补偿。
4.检查后处理程序是否正确输出五轴联动代码。
5.避免在奇异点附近强行联动加工。
如果RTCP未正确启用或标定不准,即使机床静态精度很高,联动加工时也可能出现轮廓误差、接刀痕和尺寸漂移。
三、刀具系统决定表面质量和尺寸稳定性
高精度五轴加工不仅依赖机床,也依赖刀具系统。刀具悬伸过长、刀柄跳动大、刃口磨损,都会让实际切削状态偏离编程状态。
建议重点控制:
1.刀柄跳动:精加工尽量选用高刚性刀柄,控制径向跳动。
2.刀具悬伸:尽量缩短悬伸,减少让刀和振纹。
3.刀具磨损:批量加工时定期抽检尺寸,及时更换精加工刀具。
4.刀路接触状态:避免刀具底部零速切削,优先使用侧刃稳定切削。
5.冷却与排屑:不锈钢、钛合金等材料需重视冷却、断屑和排屑路径。
对于铝合金零件,可采用较高转速配合合理进给,降低粘刀风险;对于不锈钢和钛合金,则应控制切削热、避免加工硬化和刀具过快磨损。
四、工艺节奏:粗加工、应力释放、精加工要分开
很多精密零件在首件或前几件合格,但批量加工后尺寸逐渐漂移,原因往往不是程序写错,而是材料应力和热变形没有被充分控制。
更稳妥的工艺节奏是:
1.粗加工:快速去除大部分余量,但保留精加工余量。
2.应力释放/稳定处理:对大去料量薄壁件、铝合金件可安排自然稳定或中间复测。
3.半精加工:修正粗加工后的变形,均匀分配精加工余量。
4.精加工:采用小切深、稳定负载和连续刀路。
5.去毛刺与复检:避免去毛刺造成关键尺寸变化。
尤其对于航空铝、薄壁不锈钢壳体、深腔结构件,不建议粗加工后直接精修到位。分阶段加工能有效降低应力释放带来的尺寸回弹。
五、环境与批量稳定性:精度不能只看首件
五轴精密加工对环境和管理要求较高。车间温度波动、地基振动、主轴热伸长、刀具磨损都会影响批量一致性。
建议建立以下控制点:
1.保持车间温度相对稳定,避免阳光直射机床。
2.加工前进行主轴和转台预热。
3.批量加工中定时抽检关键尺寸
4.对长周期订单安排中途坐标系复测。
5.记录刀具寿命,避免精加工刀具超寿命使用。
6.对关键零件采用三坐标检测并保留FA报告。
真正的高精度制造,不是某一件零件刚好合格,而是连续生产时关键尺寸CPK稳定、形位公差可控、检测数据可追溯。


 苏公网安备32098102321406号