
 产品简介
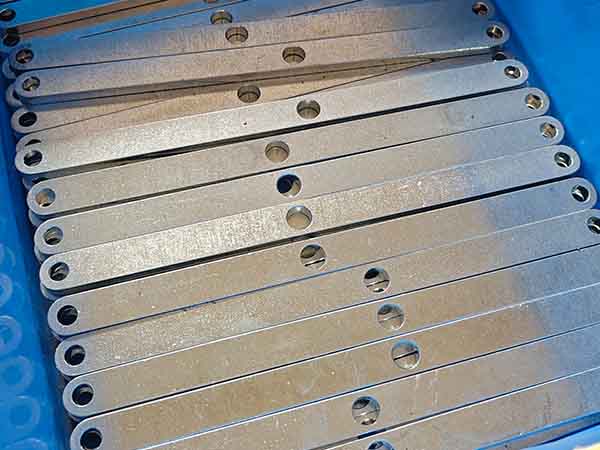
工程机械销轴材料选择与毛坯准备
工程机械销轴常用材料包括45号钢、40Cr、35CrMo、42CrMo等合金结构钢,以满足不同工况下的抗拉强度与冲击韧性要求。
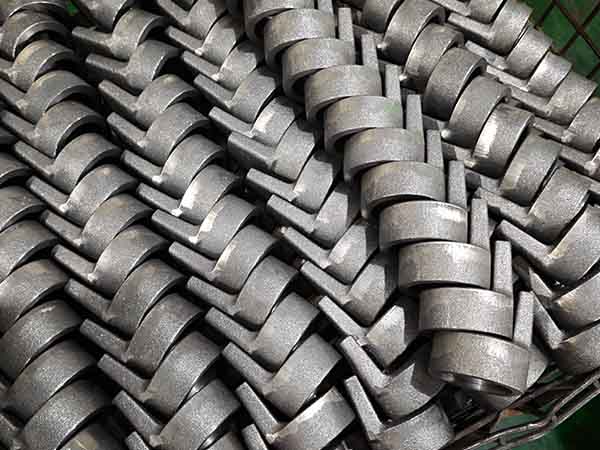
毛坯多采用锻件或棒料,粗车前需安排正火或退火处理以消除应力、改善切削性能;性能要求较高的零件在粗加工后、精加工前安排调质处理,以提高综合机械性能。
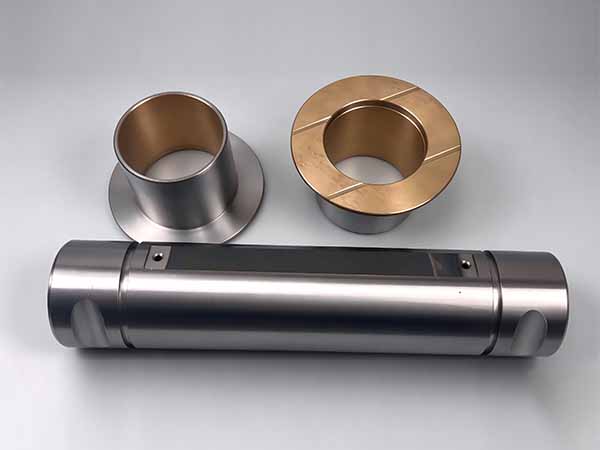
数控加工工艺流程
工程机械销轴数控加工遵循“先粗后精、先外后内、先主后次”的工艺原则,典型流程为:棒料切割→粗车成型→热处理→精磨加工→表面处理→成品检测。
1.装夹定位:合理选择定位基准是保证加工精度的关键,应遵循基准统一原则,防止过定位。对于长径比较大的销轴,可采用专用数控车床工装,通过套筒与销轴过盈配合形成定位支撑,避免长销轴在切削力作用下产生轴向位移或振动;配合跟刀架与中心架组合支撑,可有效抑制细长轴加工中的弯曲变形。
2.数控车削:作为销轴加工的核心工序,需根据材料特性合理选择刀具与切削用量。粗车时采用大切削量高效去除余量,精车时利用刀尖圆弧半径补偿功能保证尺寸精度,公差可稳定控制在IT6级。编程时引入恒定线速度控制,可避免直径变化处切削力突变。
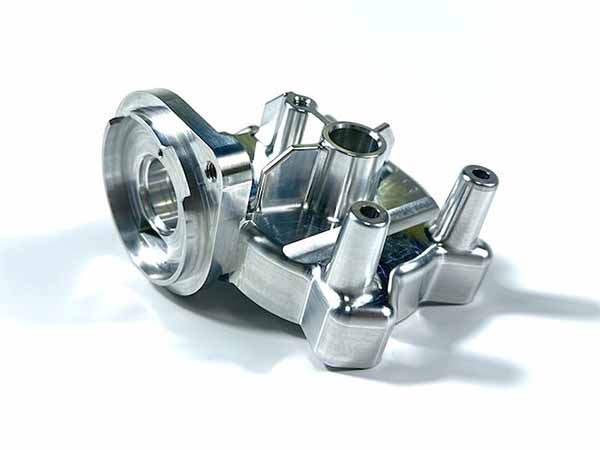
3.磨削加工:对于配合精度要求高的轴颈,需安排外圆磨削或无芯磨削作为终加工工序,确保圆度、圆柱度控制在0.02mm以内。设备选型需综合考虑材质兼容能力与批量规模。
热处理与表面强化
热处理是决定销轴耐磨性与疲劳寿命的关键环节。常用工艺包括调质处理与中频淬火,表面硬度可达HRC45-55,芯部保持良好韧性。典型工艺路线为:原材料经800多摄氏度高温加热、冷却处理后,再经500多度恒温定型处理,双重精准温控有效提升零件硬度与结构强度。针对高耐磨需求,还可采用渗碳淬火、氮化处理、镀铬、达克罗涂层等表面处理工艺,硬度可达HRC55-62。
工艺难点与对策
销轴类零件加工的主要难点集中在三个方面:
1.细长轴刚性差:采用跟刀架与中心架组合支撑,配合主偏角增大至75°~90°及轴向拉伸力,可有效抑制振动,长径比极限可从30倍提升至50倍以上。
2.多级台阶轴同轴度控制:采用“粗精车分离+宏程序嵌套”策略,精车时从大端向小端连续单向走刀,减少接刀痕与累积误差。
3.批量一致性保证:数控机床定位精度与重复定位精度高,可避免普通机床加工时人为因素造成的误差,确保成批零件质量稳定。

 返回列表


 苏公网安备32098102321406号