 产品简介
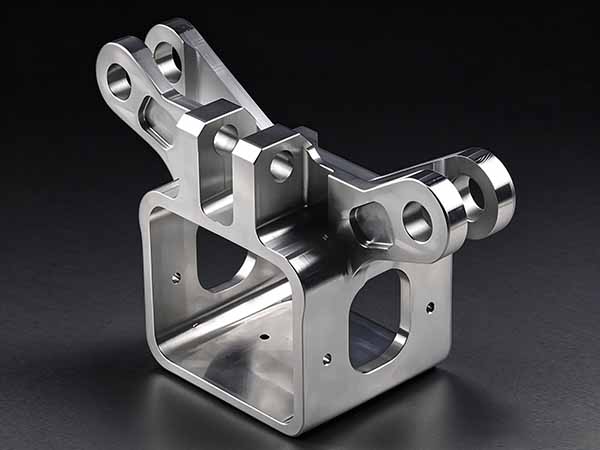
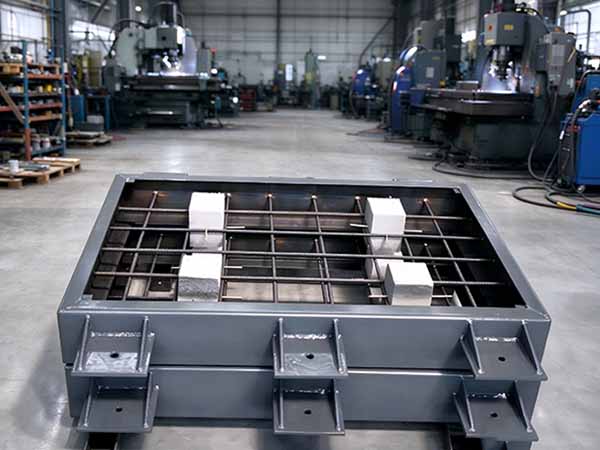
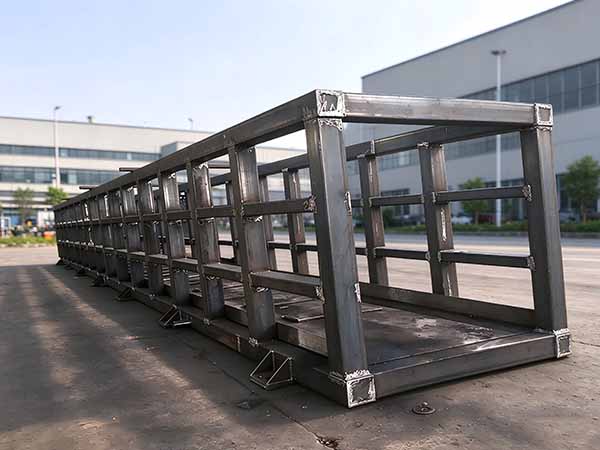
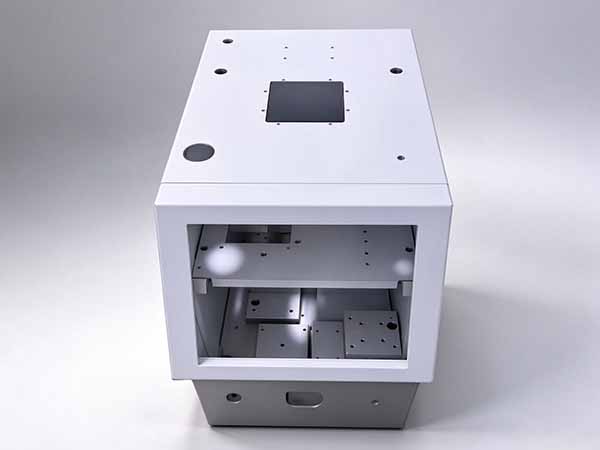
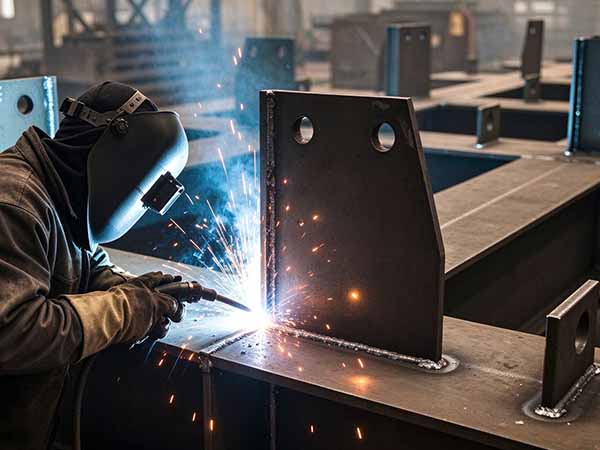
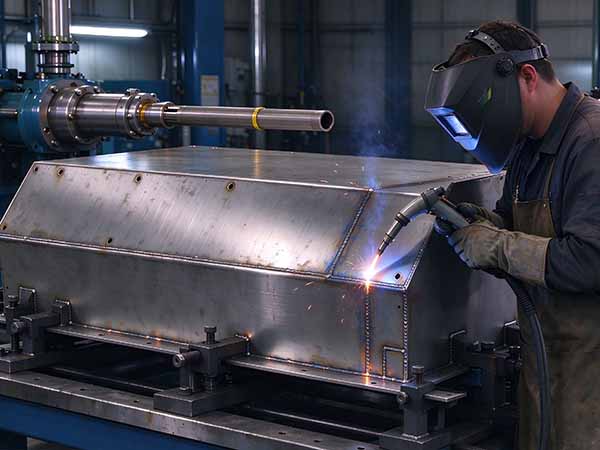
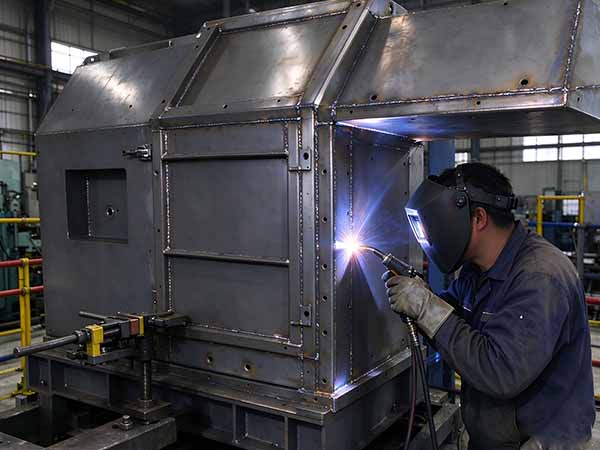
汇毅诚机加工厂家提供钢结构焊接加工及焊后精加工配套服务,覆盖下料、组对、焊接、机加工、检验等环节,支持厂房构件、设备支架、金属框架、批量结构件等产品的尺寸加工,焊接喷塑与交付.
相关产品
PRODUCTS钢结构焊接加工是金属结构制造中的关键环节,广泛应用于厂房构件、设备支架、桥梁部件、压力容器配套件及各类金属框架。焊接质量不仅影响外观,更直接关系到结构强度、尺寸精度和后续装配效率。对于从事金属结构制造、金属切削加工及配套焊接服务的企业而言,建立稳定、可追溯的焊接加工能力,是提升交付质量的重要基础。
东台钢结构焊接加工
钢结构焊接通常不是单一工序,而是与下料、组对、机加工、矫正、检测和涂装共同组成完整制造链。
1.原材料确认
常用钢材包括Q235、Q355等牌号。材料进厂前应核对材质证明、规格尺寸和表面状态,避免使用锈蚀严重、分层或有裂纹的板材。
2.下料与坡口加工
采用数控切割、锯切或等离子切割等方式下料。对需要熔透的焊缝,应按图纸加工坡口,并控制坡口角度、钝边和装配间隙。
3.组对与定位焊
组对时要严格控制错边量、间隙、垂直度和平面度。定位焊应牢固但不过大,避免影响后续正式焊接或造成局部应力集中。
4.焊接实施
根据板厚、接头形式和生产条件选择埋弧焊、CO₂气体保护焊、手工电弧焊等工艺。厚板或高强钢焊接时,应关注预热、层间温度和焊后缓冷要求。
5.焊后处理与矫正
焊接完成后应及时清渣、修磨飞溅,并对变形部位进行机械矫正或火焰矫正。关键件还需进行尺寸复测,确保满足装配要求。
6.质量检验
先进行外观检查,再按焊缝等级进行无损检测。重要结构件通常需要进行超声波检测、射线检测或磁粉检测,以保证焊缝内部质量。
| 缺陷类型 | 常见原因 | 控制措施 |
| 气孔 | 坡口有油污、焊材受潮、保护气不足 | 焊前清理、焊材烘干、加强防风 |
| 夹渣 | 层问清渣不彻底、电流过小 | 多层多道焊,层问彻底清理 |
| 未焊透 | 坡口设计不合理、电流不足 | 优化坡口,保证熔深 |
| 裂纹 | 坡口设计不合理、电流不足 | 采用低氢焊材,控制预热和缓冷 |
| 变形 | 热输入集中、焊接顺序不当 | 对称焊、分段焊、预留收缩量 |
在钢结构焊接加工场景中,东台汇毅诚机加工厂家可围绕金属结构制造、金属切削加工和配套焊接服务提供协同支持。对于需要焊接后继续加工的零件,焊接变形控制、基准面恢复、孔位精度和装配尺寸稳定性尤为关键;对于批量结构件,则更强调工艺一致性、交付周期和外观质量。
东台汇毅诚机加工厂家可结合客户需求,参与以下环节:
1.结构件下料与机加工配套:为焊接前后的零部件提供尺寸加工支持。
2.焊接变形控制建议:结合装配关系,优化加工余量和基准选择。
3.焊后精加工:对焊接完成的结构件进行铣面、钻孔、镗孔等精加工。
4.批量交付管理:针对多批次订单,保持工艺稳定和尺寸一致性。
需要注意的是,具体焊接工艺、检测标准和交付范围应以实际图纸、技术协议及双方确认为准。企业在选择合作方时,可重点沟通材料牌号、焊缝等级、公差要求、检测方式以及交付数量,从而获得更匹配的制造方案。
钢结构焊接加工正在从“经验型作业”走向“标准化、可追溯、精细化交付”。无论是金属结构制造,还是焊接与机加工协同,稳定的工艺控制、严格的质量检验和清晰的交付标准,都是赢得客户信任的基础。东台汇毅诚机加工厂家可在结构件加工、焊后精加工及批量制造环节提供配套支持,帮助客户提升产品一致性和交付效率。
推荐新闻

光刻机铝合金配件CNC加工指南:6061/7075/5052怎么选?
光刻机铝合金配件选材看三点:6061 综合稳定、性价比高,适合机架/支架等非受力结构件;7075 强度最高,适合运动平台、受力臂等高载部件;5052成形性与焊接性好,适合钣金壳体与护罩.关键还在于"应力释放 + 硬质阳极氧化",以保证尺寸长期稳定与洁净度,满足半导体设备要求.
CNC加工是什么?一文读懂数控加工原理、流程与应用
CNC加工(计算机数控加工)是通过程序控制机床自动切削的精密制造工艺.本文详解CNC原理、主流类型、标准流程与应用行业,助您快速选型、找厂与来图询价.
304和316不锈钢CNC加工差价为什么这么大?
同样尺寸公差,316 不锈钢CNC加工报价高于 304,不只是原材料贵!从钼合金成本、切削粘刀加工难度、刀具损耗、工艺检验与追溯成本,讲清304与316数控加工价差底层原因,帮你不锈钢机加工选型、询价避坑.
无磁不锈钢关节轴 CNC 加工,赋能手术机器人机械臂稳定运转
提供手术机器人无磁不锈钢关节轴CNC加工服务.采用 316L/高氮无磁不锈钢,严格控制同轴度与形位公差,符合ISO13485医疗级制造标准,赋能机械臂稳定运转.
推荐产品
联系人:马经理
手 机:158-9517-0256
网 址:https://www.jsyyjgkj.com
邮 箱:vip@jsyyjgkj.com
地 址:东台市安丰镇民主街34号
Copyright@2026 汇毅诚智能装备(江苏)有限公司 版权所有 备案号:苏ICP备2026022318号  苏公网安备32098102321406号


 返回列表