
非标CNC零件加工中,"样件合格、批量翻车"是最常见的痛点。打样阶段靠老师傅反复调机、人工干预,几件样件尺寸完美;一旦进入批量,刀具磨损、热变形、装夹应力、材料批次差异等变量叠加,尺寸就开始漂移,良率断崖式下跌。根本原因在于:打样验证的是"能不能做出来",批量考验的是"能不能稳定地做出来",两者考察的对象完全不同。
要打样转批量不掉链子,核心是把所有可变因素转化为标准化、可追溯的固定流程。以下是关键管控要点。
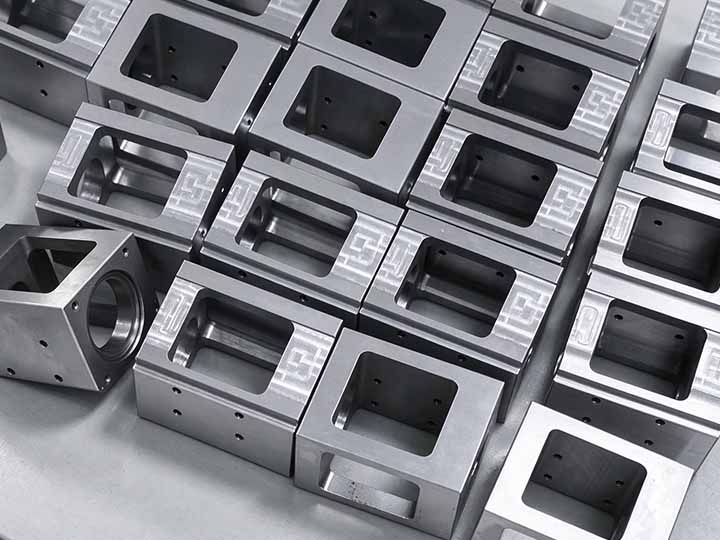
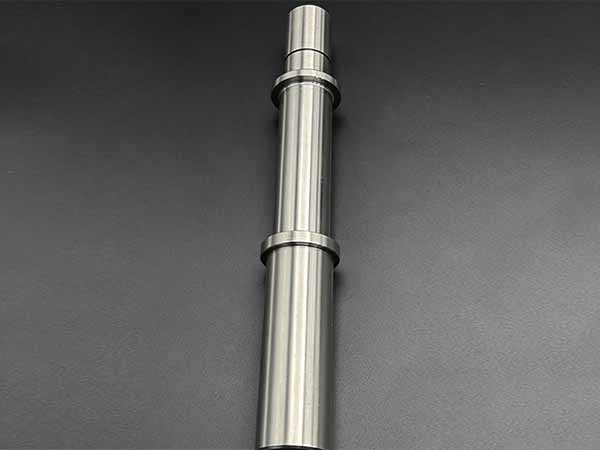
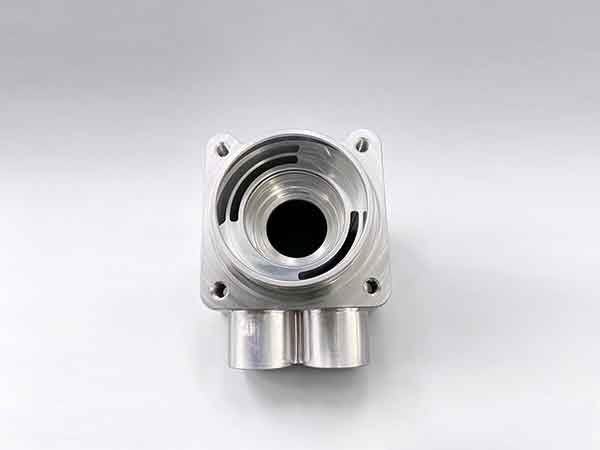
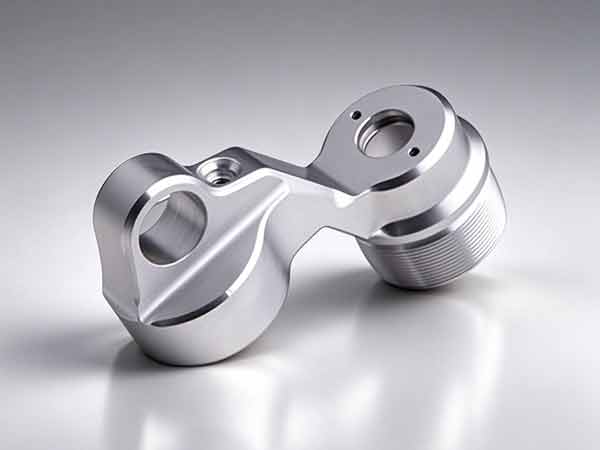
东台非标CNC零件打样
一、非标CNC零件加工打样阶段:把问题暴露在量产之前
打样不是"做一件看看",而是为批量铺路。这个阶段需要完成三件事:
1. DFM前置评审
拿到图纸先别急着编程。工程和编程一起过一遍:材质牌号(304、316L、17-4PH的加工性差很远)、公差基准是否完整、有无薄壁深腔、后续表面处理是否预留余量。很多打样失败,不是做不出来,是图纸理解不一致。
2. 样件问题点关闭
非标零部件打样完成后,召集品质、生产、调机技术员和编程工程师,把打样过程中暴露的问题点逐一讨论,通过图片和工艺策划的方式标准化。比如某孔位装夹后易变形、某面光洁度不达标——这些问题必须在量产前关闭,否则批量时一定会反复出现。
3. 关键尺寸分级
把±0.005mm级关键尺寸(装配基准、轴承孔、定位孔、密封面)单独标出,普通外形面按功能要求控制即可。避免整件盲目加严,把成本花在真正影响功能的位置。
二、工艺固化:从"靠人"到"靠体系"
打样阶段积累的工艺数据不能丢,必须沉淀为可复用的工艺档案。
1.装夹方案固化:薄壁件采用真空吸盘或柔性夹紧,异形件定制专用工装,统一装夹力度和定位基准,杜绝人工操作差异。
2.切削参数锁定:不锈钢粘刀和加工硬化明显,转速、进给、冷却方式在打样阶段定死后,批量阶段严格照抄同一组参数。铝合金则需重点管控残余应力,采用粗精分开、分层加工策略。
3.刀具寿命管理:根据不同材质设定刀具更换节点。连续加工中刀具后刀面磨损0.01~0.02mm就会带动整批尺寸偏移,必须提前预警换刀。
三、批量过程管控:三级品检闭环
传统"首件检测+阶段性抽检"的模式反馈滞后,等到发现问题时往往已经产出大量不良品。更稳妥的做法是建立三级闭环:
1.不锈钢CNC零件首件全检:换模或调机后第一件必须三坐标全尺寸检测,合格后才允许批量生产。
2.过程巡检:每50件或每隔固定时间抽检关键尺寸,用SPC统计过程控制绘制趋势曲线,发现偏移苗头立即微调。
3.末件对比:最后一件与首件关键尺寸对比,确认全程一致性后才算完工。
有条件的产线可配置机床在线探针,在粗精加工之间实时测量并自动补偿,把误差拦截在加工过程中。
四、环境与设备:压制系统性误差
1.恒温管控:铝合金热膨胀系数高,150mm工件温度波动1℃就会产生约0.003mm形变。恒温车间(20±0.5℃)配合机床动态热补偿,能大幅压制热变形。
2.设备精度储备:设备标称精度最好比图纸要求高出三成以上。加工±0.005mm公差零件,设备重复定位精度应控制在0.003mm以内。
3.材料批次核验:每批材料核对材质证明书,高应力材料(如7075-T6)入库后安排时效处理释放残余应力。
非标CNC零件从打样到批量,本质上是从"验证可行性"到"验证稳定性"的跨越。打样阶段的问题暴露得越充分,批量阶段的风险就越小。真正锁死质量的不是设备数量,而是那套从DFM评审、工艺固化、过程管控的完整体系。
五、常见问题(FAQ)
Q1:非标CNC工件打样转批量最容易忽略哪个环节?
A:工装夹具的专用化验证和刀具寿命管理是最常被忽略的两项。打样靠通用夹具和师傅经验可以过关,批量时这两项直接决定一致性和良率。
Q2:零配件小批量试产做多少件合适?
A:一般建议30~100件,或批量订单的5%~10%(取较大值)。关键是要覆盖至少一次换刀周期和不少于3个巡检节点。


 苏公网安备32098102321406号