
不锈钢手板加工常规精度在±0.05mm左右,精密级可稳定控制在±0.02mm,关键尺寸在五轴一次装夹加三坐标检测的条件下能做到±0.01mm,这也是行业普遍认可的CNC手板精度上限区间。但"精度"不是一个孤立数字,报数之前必须先明确对方问的是哪一层指标。
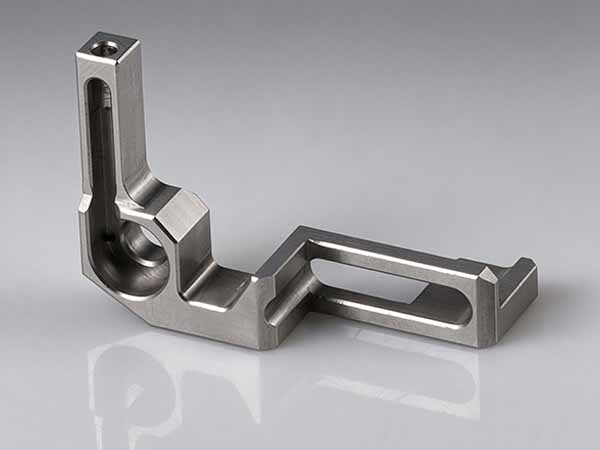
不锈钢手板加工
一、先厘清不锈钢手板加工"精度"的三层含义
很多沟通误差源于把精度当成单一数值。实际验收时,精度至少包含三层:
1.尺寸精度:实际尺寸与设计尺寸的偏差,如孔该10mm做成了10.01mm;
2.形位公差:平面度、圆度、平行度、垂直度、同轴度、位置度等,很多零件尺寸合格却装不上,问题就出在这一层;
3.表面粗糙度:直接影响密封性、配合手感与外观,不锈钢件常要求Ra0.8μm以下,医疗类可达Ra0.2μm。
向精密手板加工厂提要求时,三层指标要分别标注,否则“我们能做到0.01”这类回答没有实际意义。
二、304手板精度等级参考表
| 精度等级 | 典型尺寸公差 | 表面粗糙度 | 适用场景 |
| 普通级 | ±0.1mm | Ra1.6 -3.2μm | 外观展示、非配合结构件 |
| 精密级 | ±0.05mm | Ra0. 8 -1.6 μm | 有装配关系的结构验证、卡扣螺丝连接 |
| 高精度级 | ±0.02mm | Ra0. 4 -0.8 μm | 传感器座、精密夹具、功能测试件 |
| 超高精度级 | ±0.01mm | Ra0. 2 - 0.4 μm | 医疗器械、光学与航空航天类关键件 |
上述分级与行业惯例基本一致:普通级±0.1mm满足大部分外观与基础结构验证;±0.05mm适用于有装配关系的结构件;±0.01mm属于顶尖水平,主要服务医疗、汽车核心零部件等严苛领域。就具体工艺而言,不锈钢CNC铣削与车削的标准公差约±0.05mm,精密加工可达±0.01mm,若要进一步压缩到±0.005mm,通常需要磨削或珩磨配合,并做全数三坐标验证。
三、影响不锈钢手板精度的五个关键变量
1.机床精度与刚性:设备自身精度决定上限,普通三轴与高端五轴差距明显;
2.装夹与定位误差:每多一次翻面装夹,就多一次累积误差风险,六面加工的最终偏差可能是单面误差的数倍,关键面建议五轴一次装夹完成;
3.刀具寿命与切削参数:刀具磨损、转速进给设置不当会直接放大误差,需要刀具寿命管理与参数优化;
4.材料与工艺应力:薄壁、大平面件尤需DFM预判与去应力工艺;
5.检测能力:没有三坐标等检测手段,精度只是口头承诺;测量还应在20℃±2℃恒温环境下进行,量具需在校准期内。
四、不同行业的不锈钢手板配件加工精度需求差异
1.医疗器械:手术器械、植入类模型等对精度与洁净度要求最高,常见要求尺寸公差±0.01mm、形位公差0.01mm、表面粗糙度Ra0.2μm,并需符合ISO 13485等质量体系;
2.汽车:门把手、仪表面板等件差0.1mm就可能装不上,常需IATF 16949体系与PPAP文档支持;
3.半导体与光电:核心零部件对批量稳定性要求极高,常需0.003–0.005mm级的稳定精度。
五、常见问答(FAQ)
Q1:不锈钢手板加工精度一般是多少?
常规±0.05mm,精密级±0.02mm,关键尺寸可做到±0.01mm。
Q2:医用304手板能做到±0.01mm吗?
可以,但通常限于关键尺寸,并需要五轴一次装夹、恒温环境、刀具寿命管理与三坐标全检支撑。
Q3:医药洁净手板表面粗糙度能做到多少?
机加工态常见Ra1.6μm左右,精加工可到Ra0.8μm以下,抛光后Ra0.4μm或更佳,医疗件有Ra0.2μm的要求。
Q4:百级不锈钢手板精度要求越高成本越高吗?
是。公差由0.01mm收紧到0.005mm,加工成本通常上涨30%–50%,因此应只对关键尺寸严控。


 苏公网安备32098102321406号