
 产品简介
盐城半导体产业与CNC加工需求概况
精密刀具切削腔体配件的微观细节
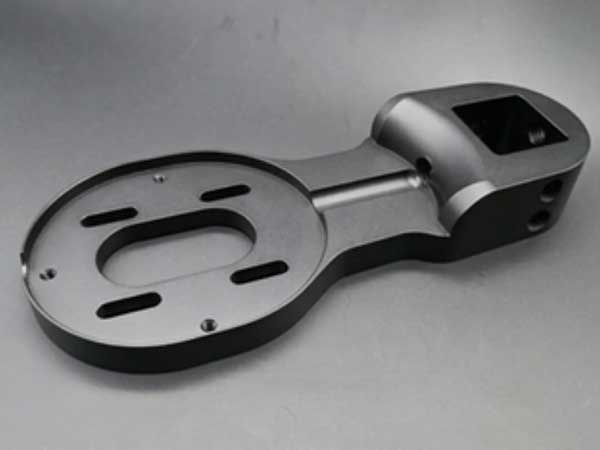
腔体配件CNC加工的关键技术与工艺难点
腔体配件普遍具有大尺寸、薄壁、多深孔及高真空气密性要求,加工难点集中于薄壁变形控制与微米级形位公差保障。以铝合金6061-T6材质为例,壁厚3mm的腔体在铣削残余应力释放后,平面度偏差常超0.05mm,需采用分段逆铣与低温冷却策略抑制热变形。此外,密封槽底面粗糙度须达Ra0.4μm以下,对刀具路径的恒切深补偿算法提出严苛挑战。
工程师在洁净室中进行腔体配件精密检测
材料选择与质量控制体系
常用材料涵盖铝合金、不锈钢316L及钛合金,其中铝合金因导热性与成本平衡占据主导份额。质量控制需贯穿全流程:毛坯超声探伤、半精加工后去应力时效、三坐标检测与氦质谱检漏联合作业。下表对比三种主流材料的加工特性:
| 材料 | 加工难度 | 耐蚀性 | 应用场景 | 表面处理 |
|---|---|---|---|---|
| 6061-T6铝 | 中 | 良 | 刻蚀腔体 | 阳极氧化 |
| 316L不锈钢 | 高 | 优 | 高温沉积腔 | 电解抛光 |
| TC4钛合金 | 极高 | 优 | 等离子体腔 | 微弧氧化 |
盐城CNC加工企业的竞争优势与案例
本地企业依托长三角供应链配套,在快反能力与成本控制上具备显著优势。某专精特新企业通过自研液压夹具与在线测量补偿系统,将典型腔体加工周期从72小时压缩至48小时,良品率稳定在97.5%以上。同时,针对客户定制的高深宽比冷却流道,采用五轴联动钻铣复合工艺,实现孔径公差±0.01mm的突破。
未来发展趋势与智能化转型
随着先进制程对腔体内壁洁净度要求提升,干式加工结合微量润滑技术将成为主流,以减少残留物污染。此外,数字孪生驱动的虚拟调试正逐步应用于工艺优化,通过模拟切削力场预判变形风险。盐城企业亟需加大在机测量与自适应控制系统的投入,以应对Chiplet封装时代对异形腔体柔性制造的更高需求。

 返回列表


 苏公网安备32098102321406号