CNC不锈钢加工
CNC不锈钢加工

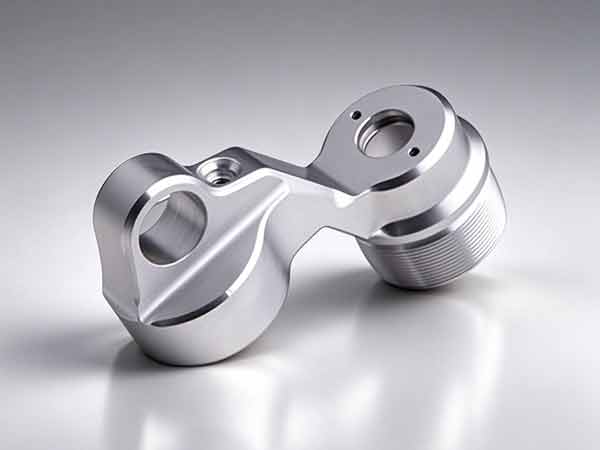
汇毅诚专注CNC不锈钢精密加工,配备高速CNC车铣中心与多轴钻攻设备,支持304、316L、303、17-4PH等全系列不锈钢材质加工。公差稳定±0.005mm,表面粗糙度可达Ra0.2,可配套电解抛光、钝化防氧化、喷砂、PVD镀膜、激光打标等后处理。广泛应用于医疗器械、食品机械、半导体设备、化工阀门及自动化零部件。支持来图定制,48小时打样,出货附材质证明与全尺寸检测报告,欢迎咨询报价!

江苏304零部件高精度加工

江苏304零部件高精度加工

产品简介

江苏304不锈钢高精度零部件加工,CNC 车铣复合定制,严控加工变形,精密公差稳定,耐腐蚀,可做非标异形件,三坐标检测,来图定制打样,服务长三角工业客户.

产品分类:CNC不锈钢加工
更新时间:2026-10-22
作者:huiyicheng
访问量:109
详细介绍 在线留言

文章大纲

本文深入解析江苏地区304零部件高精度加工的车铣磨加工工艺、技术要点及质量控制,为相关制造企业提供实践指导。

304不锈钢材料特性与加工难点分析→
车削加工工艺优化与刀具选择→
铣削加工策略与高效加工技术→
磨削加工精度控制与表面质量提升→
江苏地区加工实践案例与质量管控体系

304不锈钢材料特性与加工难点分析

304不锈钢因添加钼元素,耐点蚀性能显著优于304不锈钢,其在江苏沿海化工装备、医疗器械领域应用广泛。然而,该材料导热系数仅为45W/(m·K)左右,约为普通碳钢的三分之一,加工时切削热高度集中于刃尖区域。同时,其奥氏体组织具有高延展性,加工硬化倾向严重,切削力波动幅度可达普通钢材的1.5倍以上。这些特性直接导致刀具磨损加剧、工件变形风险上升,成为加工效率提升的首要制约因素。

车削加工工艺优化与刀具选择

针对304零部件高精度加工硬化层深度可达0.1mm的特性,车削工序需采用大前角(15°-20°)与锋利刃口的硬质合金刀具,以减小切削阻力。实际生产中,切削速度宜控制在80-120m/min,进给量取0.15-0.3mm/r,背吃刀量不小于0.5mm,确保切削刃切入已硬化层之下。江苏某精密零部件企业实测数据显示,采用涂层硬质合金刀片后,刀具寿命从45分钟延长至120分钟,表面粗糙度Ra值稳定在1.6μm以内。同时,断屑槽形的合理选择可有效控制切屑缠绕问题,保障连续化生产。
304零部件高精度加工
304零部件高精度加工

铣削加工策略与高效加工技术


undefined
江苏不锈钢零件加工厂家
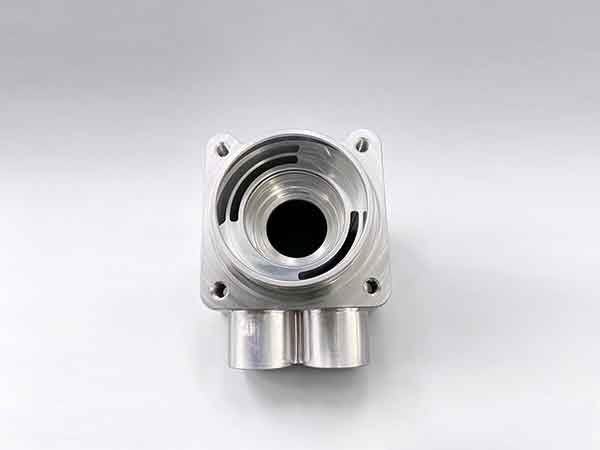
铣削加工中,顺铣策略能显著降低加工硬化程度,配合不等距立铣刀可抑制振纹产生。对于复杂型腔结构,宜采用动态铣削技术——通过恒定切削载荷控制,使金属去除率提升40%以上。江苏模具企业应用该工艺加工阀体腔体时,单件加工时间由35分钟压缩至22分钟。此外,微量润滑(MQL)技术的引入,在减少切削液用量的同时,有效改善了排屑与冷却效果,刀具磨损量降低约25%。


磨削精度控制与表面质量提升

磨削是保证304零部件最终精度(IT5-IT6级)的关键工序。由于材料粘性大,砂轮易发生堵塞,需选用大气孔、高孔隙率的CBN砂轮,并配合强力冷却液喷射以控制磨削烧伤。实际加工中,粗磨采用0.02mm/行程的切深,精磨阶段降至0.005mm/行程,配合光磨次数增加,可消除残余应力层。江苏某航空零部件供应商通过优化磨削参数,将表面残余拉应力控制在80MPa以内,疲劳寿命提升3倍以上。

江苏地区加工实践案例与质量管控体系

以苏州某精密制造企业为例,其针对304医疗骨科植入件建立了全流程质量追溯系统。该企业通过在线检测设备实时监控关键尺寸,并应用统计过程控制(SPC)方法,将加工合格率从92.5%提升至98.8%。质量管控层面,重点覆盖以下维度:

控制环节检测项目管控标准
车削尺寸公差IT6级
铣削表面粗糙度Ra≤1.2μm
磨削圆度误差≤0.003mm

同时,汇毅诚机加工采用恒温车间(20±1℃)与定期机床热补偿校准,有效规避环境热变形对精度的影响。该体系运行一年间,废品率下降61%,设备综合效率(OEE)提高至82%,充分验证了工艺-检测-反馈闭环管理在304加工中的实效性,为江苏同类企业提供了可复制的技术路径。

常见问题 (FAQ)

问:304零部件高精度加工的主要难点是什么?
答: 导热系数低(约45W/m·K)导致切削热集中,奥氏体组织高延展性、加工硬化严重,切削力波动大,易加剧刀具磨损和工件变形。
问: 车削和铣削304时有哪些关键工艺参数或策略?
答: 车削采用大前角15°-20°刀具,速度80-120m/min,背吃刀量≥0.5mm;铣削推荐顺铣和动态铣削,可提升金属去除率40%以上。
问: 如何保证304零部件的最终磨削精度和表面质量?
答: 选用大气孔CBN砂轮配合强力冷却,粗磨切深0.02mm、精磨0.005mm,并增加光磨次数,可控制残余拉应力在80MPa内,提升疲劳寿命。

在线留言

留言框

  • 您的姓名:

  • 联系电话:

  • 常用邮箱:

  • 公司名称:

  • 公司地址:

  • 留言内容:

推荐案例

案例

推荐新闻

新闻

推荐产品

产品
  • 工程机械销轴数控加工

    工程机械销轴数控加工,40Cr、42CrMo 材质,可调质淬火、发黑、镀硬铬;挖掘机斗轴、大臂销轴、马拉头销轴、装载机铰接销轴,支持来图来样非标定制,同轴度好、耐磨抗冲击,交期稳定,适用于挖机、装载机、起重机等工程机械铰接部位.
  • 苏州304轴销五轴定制加工

    苏州304轴销五轴定制加工,依托五轴联动设备一次装夹完成异形轴销多斜面、沟槽、偏心结构切削,表面精度可达 Ra0.8‑Ra1.6,样件试制周期缩短 40%.专注 304 不锈钢非标轴销、台阶轴销、偏心轴销定制,可提供从图纸解析、工艺规划到成品检测的全套加工方案.
  • 盐城五轴不锈钢零件加工

    盐城进口五轴不锈钢零件 CNC 加工,针对 304、316L、17‑4PH 等难切削不锈钢材质,依托进口五轴设备实现复杂曲面不锈钢零件一次装夹成型,加工精度可达 ±0.003mm,加工效率提升 70%,批量良品率稳定 99% 以上,帮助本地制造企业拿下医疗器械、流体液压、自动化装备等高要求不锈钢精密订单.
  • 东台机械零件五轴加工

    东台机械零件五轴加工技术解析,对比三轴优势显著:精度达IT5级、成本降四成.覆盖核心设备、工艺特点、应用案例与智能化趋势,助力企业高效生产.