
 产品简介
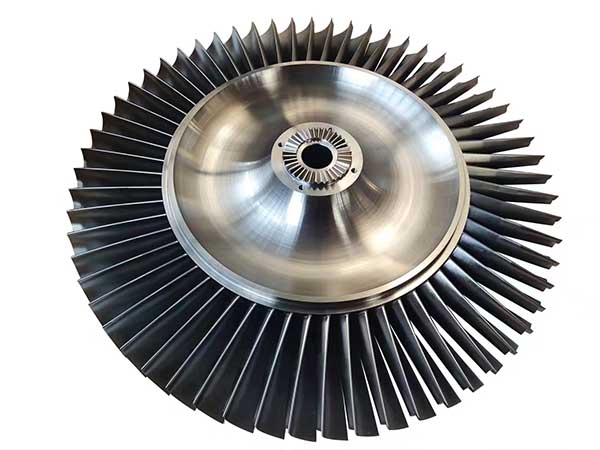
海安不锈钢零件批量车削加工
不锈钢车削加工中的金属切屑细节
不过,不锈钢车削从来都不是件轻松活儿。它的导热系数低,切削区温度容易飙升,导致刀具磨损加剧;加上材料粘韧性大,极易产生积屑瘤,让零件表面变得粗糙。您是否遇到过加工后零件尺寸漂移的窘境?这往往就是热变形和残余应力在作祟。所以,吃透3系奥氏体不锈钢的特性,是做好车削的第一步。
面对批量生产,工艺优化就成了降本的关键。粗车与精车分开是铁律,粗车大余量快速去料,精车小余量保证尺寸。刀具方面,推荐使用涂层硬质合金刀片,正前角设计能有效降低切削力。比如加工304不锈钢,切削速度控制在80-120米/分钟,进给量0.15-0.3毫米/转,配合充足的冷却液,效果会非常理想。
| 加工阶段 | 推荐刀具 | 切削速度(米/分) | 核心目标 |
|---|---|---|---|
| 粗车 | 圆刀片车刀 | 70-100 | 高效去余量 |
| 精车 | 菱形刀片 | 100-140 | 保证光洁度 |
| 螺纹车削 | 全牙型刀片 | 50-80 | 防止崩牙 |
质量把控上,批量件最怕的就是“批量性缺陷”。外圆尺寸超差、表面出现振纹、端面有毛刺,这些问题往往源于装夹不稳定或刀具钝化。建议每加工20件就抽检一次关键尺寸,并建立刀具寿命台账,到期强制换刀。对于容易出现加工硬化的部位,可采用先低速后高速的变切深策略来消除硬层影响。
质检人员对批量车削零件进行精密测量
展望未来,海安企业正积极引入数控走心机和在线测量系统,配合自动化上下料机构,实现“黑灯生产”。降本增效的终极秘诀其实很简单:减少停机等待、优化刀具寿命、提升一次合格率。当您把这三件事做到极致,批量车削的成本自然就降下来了。

 返回列表


 苏公网安备32098102321406号