
不锈钢件件加工,精密制造领域的"公认难题"——加工硬化如影随形、切削高温炙烤刃口、缠屑粘刀步步惊心。 在医疗器械微创手术器械、新能源汽车电池连接组件、5G基站波导口等高端场景中,零件精度要求已逼近±0.005mm、表面粗糙度Ra≤0.2μm的极限,而不锈钢材料的固有特性,却让每一刀切削都如履薄冰。
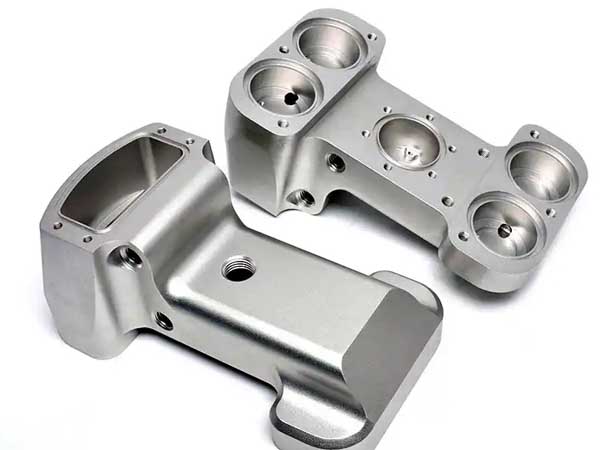
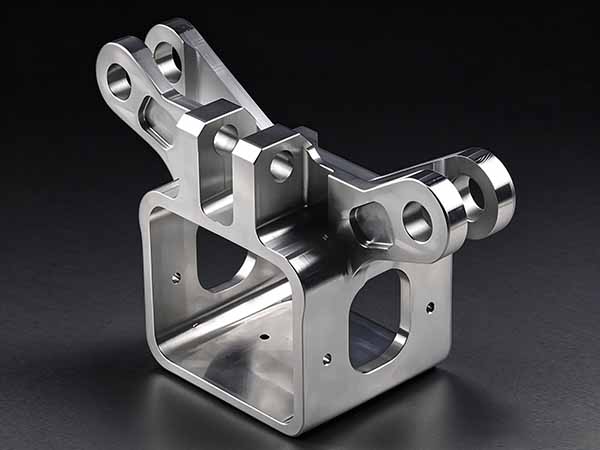
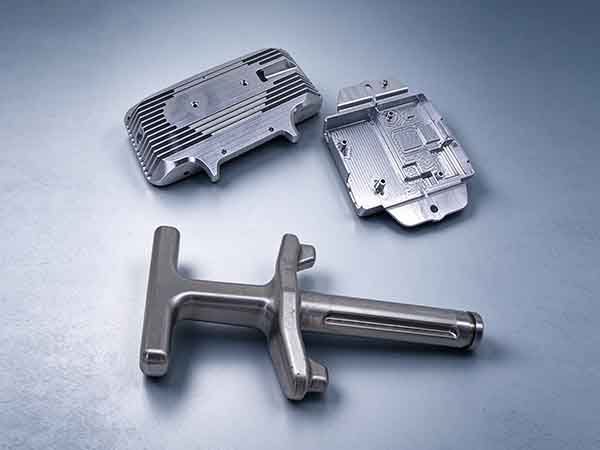
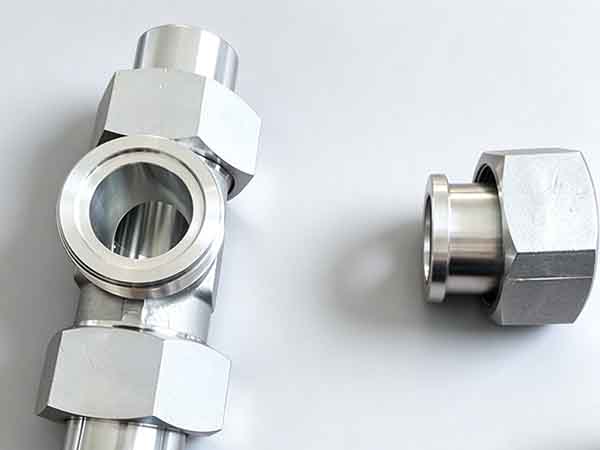
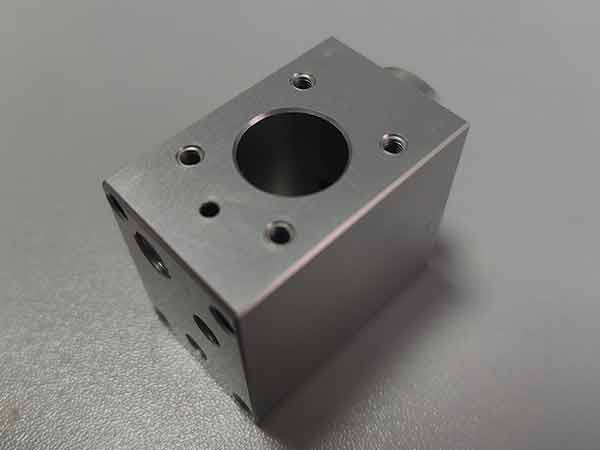
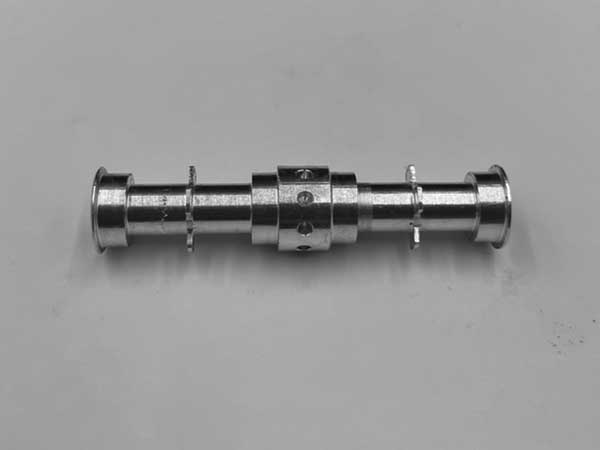
不锈钢件精密件加工
一、不锈钢件精密件加工的四大核心痛点
1.加工硬化——刀具的"慢性杀手"。 奥氏体不锈钢(304/316L)在切削应力下,部分奥氏体会转变为马氏体,表层硬度可从HV200飙升至HV500以上,硬化层深达数十丝。刀具在硬化层上"干蹭滑擦",寿命断崖式下跌。
2.切削高温——刀尖的"炼狱"。 不锈钢导热系数仅为45号碳钢的1/3,约70%~80%的切削热集中在刃口狭长区域,扩散磨损、氧化磨损、粘结磨损三重失效同步触发,常规浇注冷却几乎形同虚设。
3.缠屑粘刀——产线的"定时炸弹"。 断后伸长率超40%的强韧切屑如"金属绳索"般缠绕刀具与工件,刮伤已加工表面、封堵冷却通道,自动化产线被迫频繁停机排屑。
4.积屑瘤——精度的"隐形杀手"。 高温高压下不锈钢与刀具发生冷焊粘连,积屑瘤周期性生成与脱落,导致切削力忽大忽小,工件表面出现鱼鳞纹,尺寸周期性波动。
据行业统计,刀具消耗占不锈钢件精密件加工成本的20%~30%,是成本控制的核心战场。传统三轴加工方案定位误差超±0.01mm,良品率难以突破95%——这不是技术不行,而是工艺路线选错了。
二、破解工艺难题的实效方案
1. 刀具革命:PCD聚晶金刚石刀具(前角15°、后角8°)攻克曲面加工;CBN立方氮化硼刀片(硬度7000~8000HV)寿命是硬质合金的几十倍;TiAlN涂层刀具(涂层厚度3μm)有效抑制粘刀。定制化"金字塔"槽型与不等齿距设计,切削力直降30%。
2.设备升级:五轴联动CNC机床(定位精度±0.003mm)实现复杂结构一次成型,告别多次装夹带来的定位误差。智能冷却系统控温精度±1℃,高压内冷(15~20MPa)直击切削区。
3.工艺精控:切削速度90~120m/min、进给量0.12~0.15mm/r、分层切削深度0.1mm;啄式钻孔工艺(每次进给0.5mm,退刀0.2mm)彻底解决深腔排屑难题。
3.质量闭环:恒温恒湿环境(20±2℃、40%~60%湿度)+ 三坐标测量仪(检测精度±0.001mm)+ SPC统计过程控制,从首件100%检测到批量每20件抽检1件,全流程可追溯。
汇毅诚深耕不锈钢精密件加工工艺优化,聚焦各类精密五金件、非标精密配件的定制加工难题,精准拆解加工痛点、高效攻克工艺瓶颈,可承接不锈钢精密车削件、铣削件、微结构精密件、医疗精密配件、半导体精密构件等各类高端精密加工业务,详情欢迎咨询!


 苏公网安备32098102321406号