
 产品简介
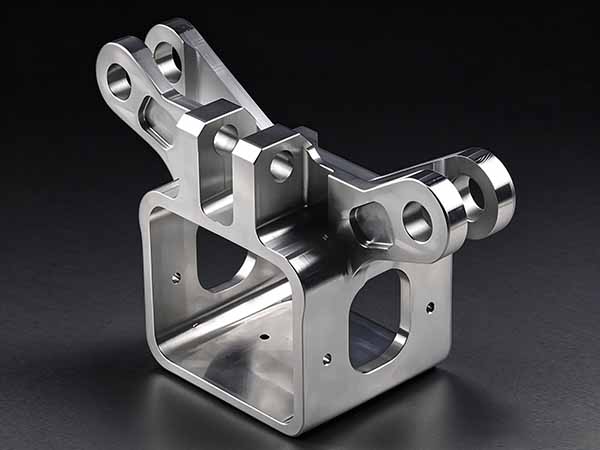
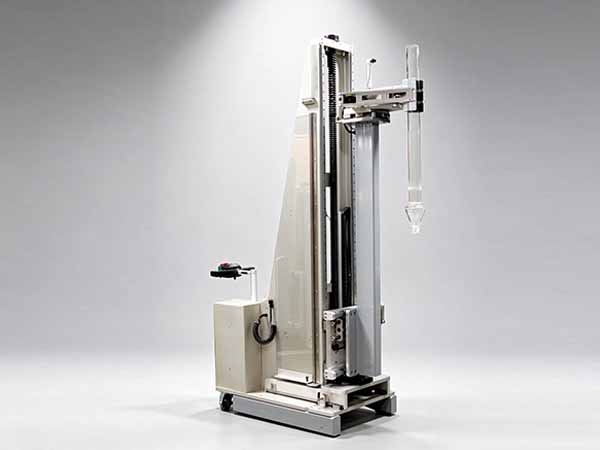
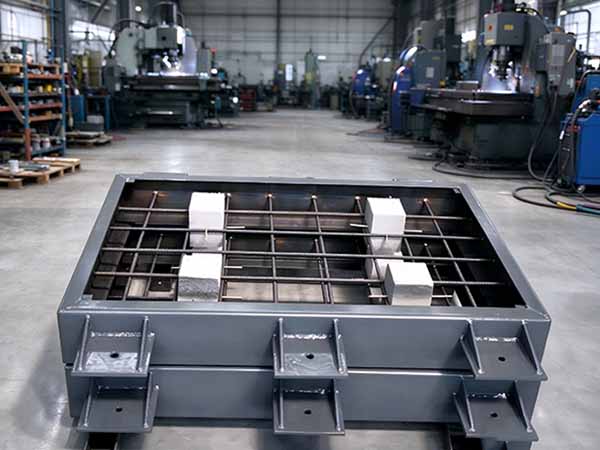
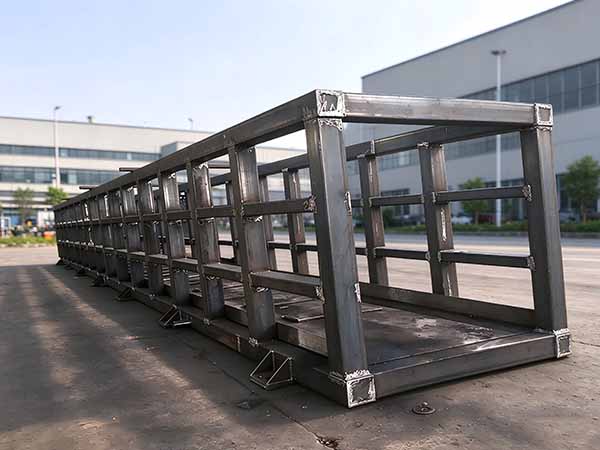
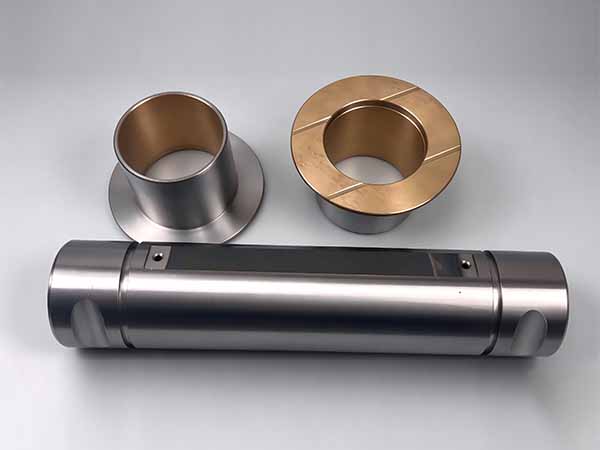
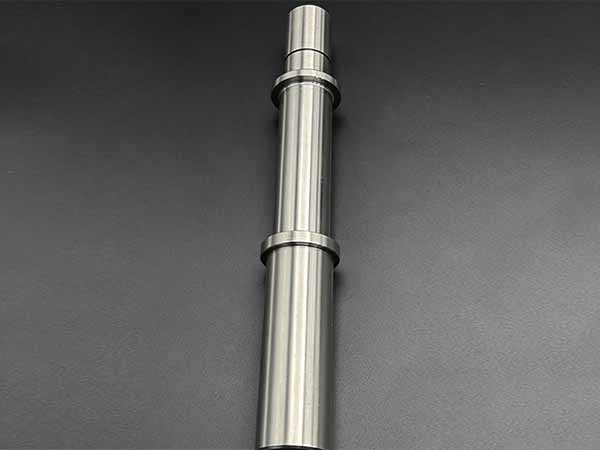
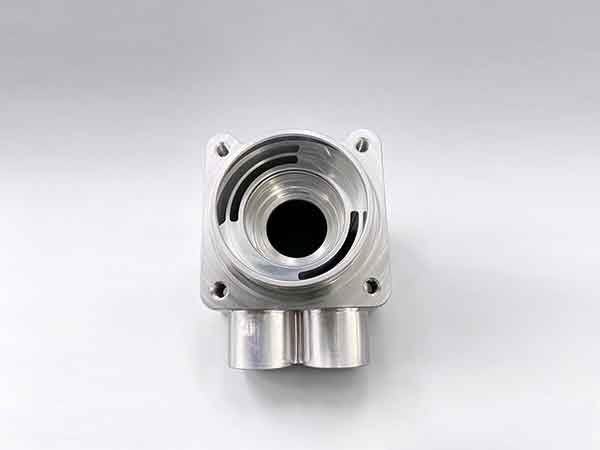
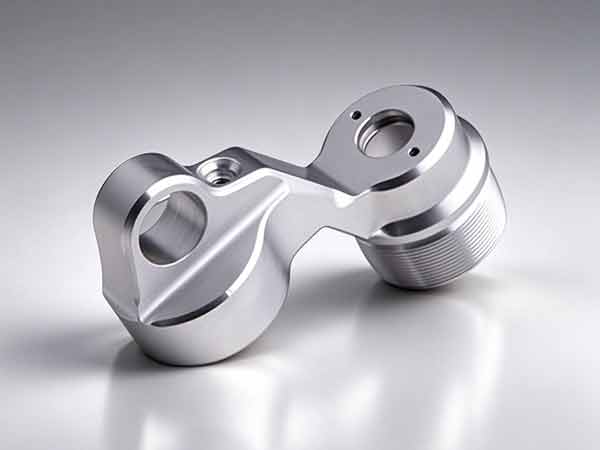
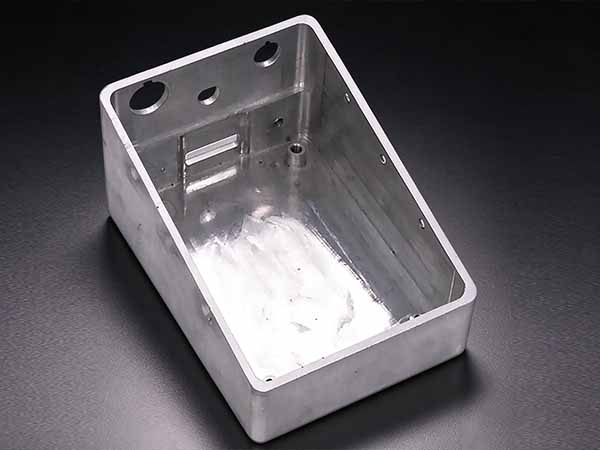
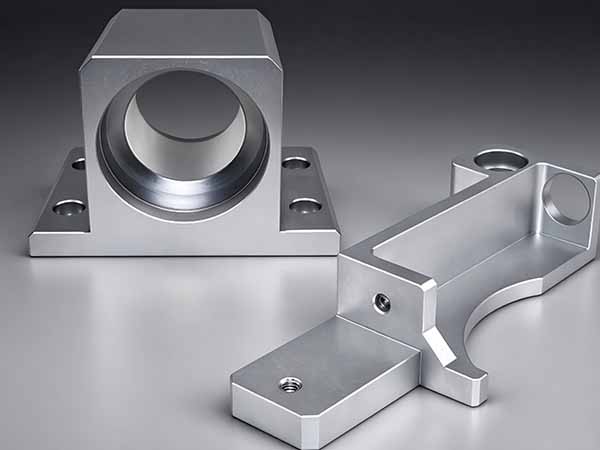
汇毅诚专业承接各类金属非标件精密铣削加工,规范加工流程,严控形位公差,精通型腔槽位、外形轮廓、孔系铣削整套工艺,材质适配广,交货稳定,可按需定制各类工业设备精密零部件.
相关产品
PRODUCTS铣削加工,作为金属切削中应用最广泛的工艺之一,凭借其能加工平面、沟槽、成形面,甚至钻孔、铰孔等多元能力,成为非标零部件制造的核心手段。从卧式铣床到五轴联动加工中心,从传统数控铣削到高速铣削(切削速度可达116~140m/s),铣削技术正以惊人的速度向精密化、复合化、智能化方向演进。
盐城汇毅诚机加工厂深耕非标零部件铣削加工领域多年,提供从图纸解析、工艺定制、精密铣削到检测交付的一站式非标零部件加工解决方案,是华东地区口碑与实力兼具的精密非标件铣削加工服务商。

非标零部件铣削加工
非标零部件铣削加工是针对非标准化、异形结构、特殊尺寸零件的定制化铣削工艺,区别于标准件的规模化生产,核心优势在于灵活适配复杂结构、精准把控微米级公差、满足多材质加工需求。铣削加工通过旋转铣刀对工件进行切削,可高效完成平面、沟槽、曲面、异形轮廓等多种结构加工,是非标零部件制造中应用最广泛的核心工序。
非标铣削加工的核心特点:
1、结构适配性强:可加工各类异形、复杂曲面、多孔系非标件,解决标准设备无法加工的结构难题;
2、加工精度高:尺寸公差可达 IT7-IT9 级,精铣表面粗糙度 Ra≤1.6μm,满足高端装备精密装配要求;
3、材质覆盖广:适配铝合金、不锈钢、铜、钛合金、42CrMo 合金钢等多种金属材料,兼顾轻量化与高强度需求;
4、批量灵活:支持单件定制、小批量试产、大批量量产,快速响应客户不同阶段的生产需求。
1、毛坯粗加工铣六面、开粗去余量,留0.3~0.8mm 精铣余量,去除黑皮、氧化层,校正平面度。
2、 基准定位加工精铣基准面、基准孔,统一加工基准,保证后续同轴度、垂直度。
3、型腔 / 槽位铣削分层下刀铣内腔、通槽、沉台、台阶,深槽采用侧铣分层切削防震刀。
4、外形轮廓铣削走刀铣外轮廓、异形曲面、圆弧、斜度,非标异形优先五轴联动一次成型。
5、孔系加工点钻→打底孔→扩孔→铰孔 / 镗孔→攻丝,保证孔距、垂直度、通孔 / 沉头孔精度。
6、倒角去毛刺机加倒角 + 手工去锐边,去除飞边、刀纹。
7、半精铣→精铣降低进给、提高转速,严控尺寸公差、平面度、平行度,达成Ra0.8~3.2光洁度。
8、精度检测卡尺、千分尺、百分表、高度规、塞规、二次元检测尺寸与形位公差。
非标零部件铣削加工,表面看是技术活,实则是工艺经验、编程能力和质量管理流程的综合较量。设备可以买二手,但工艺经验骗不了人。
选供应商时,别只看设备照片,问几个技术细节——"这个薄壁件怎么装夹防变形?""非标螺纹用什么策略?"——对方能否立刻给出方案,才是真正的试金石。如有非标零部件铣削加工需求,欢迎咨询!
推荐新闻

东台非标 CNC 零件打样转批量加工管控要点
东台非标CNC零件打样转批量加工,重点围绕不锈钢与铝合金零部件的DFM评审、工艺参数固化、刀具寿命管理与三级品检闭环,系统管控从样件验证到批量稳定交付的全过程,降低尺寸漂移与不良率风险.
不锈钢手板加工精度一般能达到多少?
详解不锈钢手板加工精度分级,常规±0.05mm、精密±0.02mm、关键尺寸可达±0.01mm;含尺寸精度、形位公差、粗糙度标准,医疗/半导体不锈钢手板精度要求、影响精度因素、三坐标检测方案,支持304/316L/17-4PH不锈钢五轴CNC手板打样定制.
光刻机铝合金配件CNC加工指南:6061/7075/5052怎么选?
光刻机铝合金配件选材看三点:6061 综合稳定、性价比高,适合机架/支架等非受力结构件;7075 强度最高,适合运动平台、受力臂等高载部件;5052成形性与焊接性好,适合钣金壳体与护罩.关键还在于"应力释放 + 硬质阳极氧化",以保证尺寸长期稳定与洁净度,满足半导体设备要求.
CNC加工是什么?一文读懂数控加工原理、流程与应用
CNC加工(计算机数控加工)是通过程序控制机床自动切削的精密制造工艺.本文详解CNC原理、主流类型、标准流程与应用行业,助您快速选型、找厂与来图询价.
推荐产品
联系人:马经理
手 机:158-9517-0256
网 址:https://www.jsyyjgkj.com
邮 箱:vip@jsyyjgkj.com
地 址:东台市安丰镇民主街34号
Copyright@2026 汇毅诚智能装备(江苏)有限公司 版权所有 备案号:苏ICP备2026022318号  苏公网安备32098102321406号


 返回列表